一、回流焊空洞的定义、危害与行业判定标准
回流焊空洞属于典型的焊点结构性缺陷。在回流焊高温熔融过程中,助焊剂挥发气体、板材吸附水汽、氧化杂质产生的积气无法及时排出,被困在冷却固化后的焊点内部,最终形成大小不等的空腔缺陷。这类问题多集中在大面积接地焊盘、功率器件引脚以及BGA底部焊点,隐蔽性极强,很容易在量产过程中被忽视。
电子制造行业并不会一味追求焊点零空洞,而是以空洞率作为标准化品质管控依据。消费电子、工控设备、智能家居等不同品类产品,都有对应的空洞率合格阈值,一旦实测数据超出标准范围,就代表回流焊空洞率过高,需要第一时间介入制程调整,避免缺陷持续扩散,引发批量品质问题。
空洞超标带来的生产危害十分显著。轻微空洞会破坏焊点结构致密性,降低导电导热效率,功率器件长期满载运行,极易出现发热异常、工作不稳定等故障;严重空洞会大幅压缩焊点有效焊接面积,削弱焊点机械强度与抗疲劳性能。产品在高低温交替、机械震动等复杂工况下,大概率出现焊点开裂、线路断路等问题,直接造成批量不良与终端客户投诉。
二、回流焊空洞率过高的四大核心诱因
回流焊空洞极少由单一因素引发,行业内高发的超标问题,基本都源于物料管理、炉温制程、PCB与钢网设计、设备生产环境四大维度,也是产线异常排查、工艺日常稽核的核心重点。
1. 物料管控不规范
物料问题是导致焊点空洞最基础、最高频的诱因。锡膏选型错误、存储及回温操作不规范,都会大幅提升空洞不良概率。普通通用锡膏的助焊剂挥发稳定性较差,回流高温环境下气体集中爆发,无法匀速排出,极易堆积成空穴。
同时,锡膏受潮、过期、多次重复回温、开封放置超时,都会混入水汽与杂质,高温焊接过程中持续产气,形成焊点空洞。除此之外,PCB板材、半导体元器件长期存放未做防潮处理,内部吸附大量水汽,焊接时水汽受热汽化膨胀,是量产批量空洞超标的常见诱因。
2. 回流焊炉温曲线参数失衡
炉温曲线参数不合理,是现场量产空洞超标的首要工艺原因。很多产线为压缩生产节拍、提升产能,会刻意加快升温速度、压缩恒温浸润时长,这也是现场最普遍的工艺误区。
过快的升温速度,会让锡膏表层率先熔融固化,形成密闭膜层,将内部助焊剂、水汽产生的气体封闭在焊点内部,无法外排。恒温浸润时间不足,气体没有足够的时间匀速挥发释放,锡膏快速固化后就会形成大量空腔。另外,峰值温度偏低、液相焊接时长不足,会直接降低锡膏润湿性与流动性,进一步阻碍气体溢出,持续加重空洞缺陷。
3. PCB焊盘与钢网开孔设计缺陷
部分空洞问题单纯依靠设备调机、参数优化无法根治,核心根源来自前期工程设计漏洞。PCB大面积实心铺铜接地焊盘、全封闭焊盘结构,没有预留排气通道,焊接过程中气体完全无法溢出,极易形成大面积集中性空洞。
配套的钢网开孔设计不合理,同样会加剧空洞不良。开孔排布过密、开孔尺寸偏大,会造成局部锡膏堆积过厚,大幅增加气体排出阻力;开孔布局失衡会导致焊锡熔融不均匀,最终整体拉高产线回流焊空洞率。这类结构性缺陷,只能通过优化PCB与钢网设计从源头解决。
4. 生产设备与环境异常
车间生产环境、回流设备运行状态,会间接影响焊点空洞的发生概率。车间温湿度超标、空气湿度过高,会加速焊盘与元器件引脚氧化,弱化锡膏润湿性,导致气体滞留焊点内部无法排出。采用氮气保护焊接的产线,若氮气纯度不达标,抗氧化、助焊润化效果大打折扣,空洞不良问题会明显增多。
回流焊设备日常运维缺失,也会引发批量性品质异常。炉膛积碳堆积、粉尘残留、风道堵塞,会造成炉区温度分布不均,局部区域焊接不充分,最终出现区域性、批量性的空洞超标问题。
| 诱因类别 | 主要表现 | 管控重点 |
|---|---|---|
| 物料管控不规范 | 锡膏选型错误、受潮过期、反复回温 | 低空洞专用锡膏、标准化存储回温 |
| 炉温曲线参数失衡 | 升温过快、恒温不足、峰值偏低 | 优化升温斜率、延长恒温时间 |
| PCB与钢网设计缺陷 | 大面积铺铜无排气、开孔过密 | 分区开孔、预留排气通道 |
| 设备与环境异常 | 氮气纯度不足、炉膛积碳、温湿度超标 | 定期清洁、环境管控、设备校准 |
三、回流焊空洞率过高的快速排查流程
面对新品试产异常、量产突发不良的紧急场景,可遵循由简入繁、逐层排查的思路,快速锁定问题根源,最大程度缩短产线停线整改时长。
优先核查全线物料状态。快速核对锡膏保质期、存储温度、回温时长,排查是否存在过期使用、反复解冻、开封超时等违规操作,同时抽检PCB板材、元器件的受潮情况,优先解决简单且高发的物料类问题。
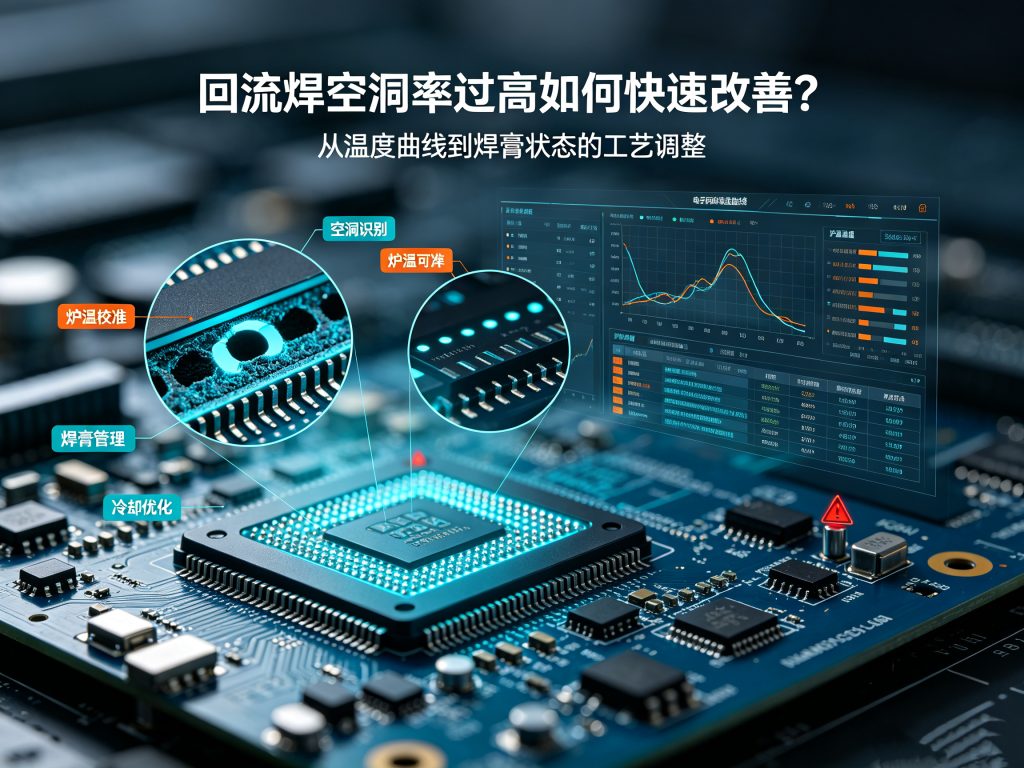
随后校准回流炉温曲线参数。逐一核对升温斜率、恒温浸润时长、峰值温度、液相持续时间,结合行业标准工艺参数快速微调优化。绝大多数轻度空洞超标问题,通过炉温曲线调试即可快速改善,是现场整改效率最高的方式。
最后排查结构性设计与设备环境问题。物料、工艺排查无异常后,重点检查钢网开孔结构、PCB焊盘排气设计,同时检测回流炉氮气浓度、炉膛洁净度、车间温湿度,解决深层的结构性、设备性隐患。
四、回流焊空洞率过高的落地改善方法
结合SMT一线生产实操经验,整理适配新品试产调试、大批量量产场景的标准化改善方案,可直接落地用于产线异常整改与制程优化。
优化回流焊炉温曲线,精准把控焊接节奏。严格管控升温速率,规避急速升温造成的锡膏表层封层问题;适度延长恒温浸润区间,让助焊剂匀速挥发、板材水汽充分排出,为气体外排预留充足时间。搭配适配的峰值温度与液相焊接时长,提升锡膏润湿性与流动性,从制程端大幅减少空洞生成。
落实锡膏选型与全流程标准化管控。针对BGA、QFN、功率器件等高空洞风险点位,优先选用低空洞专用锡膏,这类锡膏助焊剂挥发更平稳、产气速率可控。严格执行锡膏低温密封存储、标准化回温、定时搅拌的作业规范,杜绝反复回温、超时开封等违规操作,从源头减少水汽、杂质混入引发的空洞问题。
优化钢网开孔与PCB排气结构。针对大面积铺铜焊盘,采用分区开孔、局部镂空的设计方式,减少锡膏堆积厚度,搭建通畅的气体排放路径。PCB设计阶段,在大面积接地焊盘预留专属排气缝隙与疏气通道,消除气体滞留死角,从设计层面规避结构性空洞缺陷。
细化生产设备与环境管控标准。汽车电子、医疗、工控等高可靠性产品生产时,启用高纯度氮气回流焊接,有效提升锡膏润湿性,降低氧化带来的空洞隐患。定期清洁回流炉膛、疏通风道,常态化校准炉温精度,规避设备精度偏差引发的制程波动与批量不良。
针对顽固性空洞不良,可引入真空回流工艺。在锡膏熔融峰值阶段通过负压抽取焊点内部滞留气体,专门解决BGA、底部封闭式封装器件的顽固性空洞超标问题,适配高端精密电子产品的高品质生产需求。
五、不同场景的锡膏与回流工艺选型方案
想要长期稳定控制空洞率,需要结合产品应用场景、生产模式匹配对应的物料与工艺方案,避免盲目调试,提升整改效率。
普通民用消费类产品,选用常规无铅锡膏,搭配优化后的标准炉温曲线,做好车间基础温湿度管控,即可将空洞率稳定在合格范围,平衡产品品质与生产成本。
工控、汽车、医疗等高可靠性产品,对焊点致密性、长期运行稳定性要求极高,需选配低空洞专用锡膏,标配氮气回流生产环境,关键精密器件可叠加真空回流工艺,严控焊点空洞缺陷,保障产品长期工况运行的稳定性。
小批量NPI试产阶段,以灵活工艺调试为主,通过优化炉温曲线、微调钢网开孔快速解决空洞异常;大批量量产阶段,重点落实物料标准化管理、设备定期运维、制程参数固化,长期稳定空洞良率,减少制程批量波动。
实用收尾建议
回流焊空洞管控的核心优势,体现在前置预防而非事后返工修复。工艺团队聚焦炉温曲线调试、设备日常运维与制程标准固化,工程团队提前优化PCB焊盘、钢网排气结构,采购端严格规范锡膏选型与物料存储标准。多岗位、多环节协同精细化管控,能够持续降低回流焊空洞不良率,稳定PCBA焊接品质,保障新品试产与批量量产的交付效率与良率水平。