一、多大电流算大电流?
电动叉车电压平台常见 24V、36V、48V、60V、72V、80V,电流从几十安到几百安。行业典型驱动控制器额定电流多在 50–300A,峰值可到 450A 以上。
先分清母线电流、相电流和峰值电流,三者对走板要求不同:
| 电流类型 | 对走板的要求 |
|---|---|
| 母线电流 | 决定电池侧铜排与功率器件主回路 |
| 相电流 | 决定电机三相输出走线 |
| 峰值电流 | 决定短路耐受和瞬时温升裕量 |
多大算大电流,没有一刀切的标准,得看持续电流、温升限值、压降要求和散热条件。设计约束一般包括载流、温升、压降、短路耐受和振动工况。控制器里的功率级、电机驱动、制动回馈等电路,走板要求各不相同。电流路径设计得从实际工况出发,而不是只照经验值来。
二、大电流走板为什么容易出问题?
铜箔截面积、铜厚和线宽直接决定载流能力,但过孔和焊盘经常先成为瓶颈。压降一旦偏大,驱动异常、效率下降或采样偏差都可能跟着来。
PWM 开关频段下,重点要管住环路寄生电感和并联均流——该频段趋肤效应影响有限。开关瞬间 di/dt 产生的寄生电感压降和电压尖峰,以及铜箔、过孔、母排过渡处的电流分配不均,才是主要风险。
热应力、焊点空洞、连接器接触电阻以及振动可靠性,会慢慢影响长期表现。大电流功率回路还要跟弱信号采样、驱动信号隔开,降低噪声耦合。这些问题往往不是单独出现,排查时只盯一个点容易误判。
三、大电流走板怎么做?
厚铜 PCB 的铜厚可选 2oz、3oz、4oz 甚至更高,结合线宽和层数一起评估。载流估算可参考 IPC-2221;厚铜(4oz 及以上)场景建议补充 IPC-2152,其对厚铜的载流数据更贴近实际。
厚铜 PCB
铜厚可选 2oz、3oz、4oz 甚至更高,结合线宽和层数综合评估。
增强载流
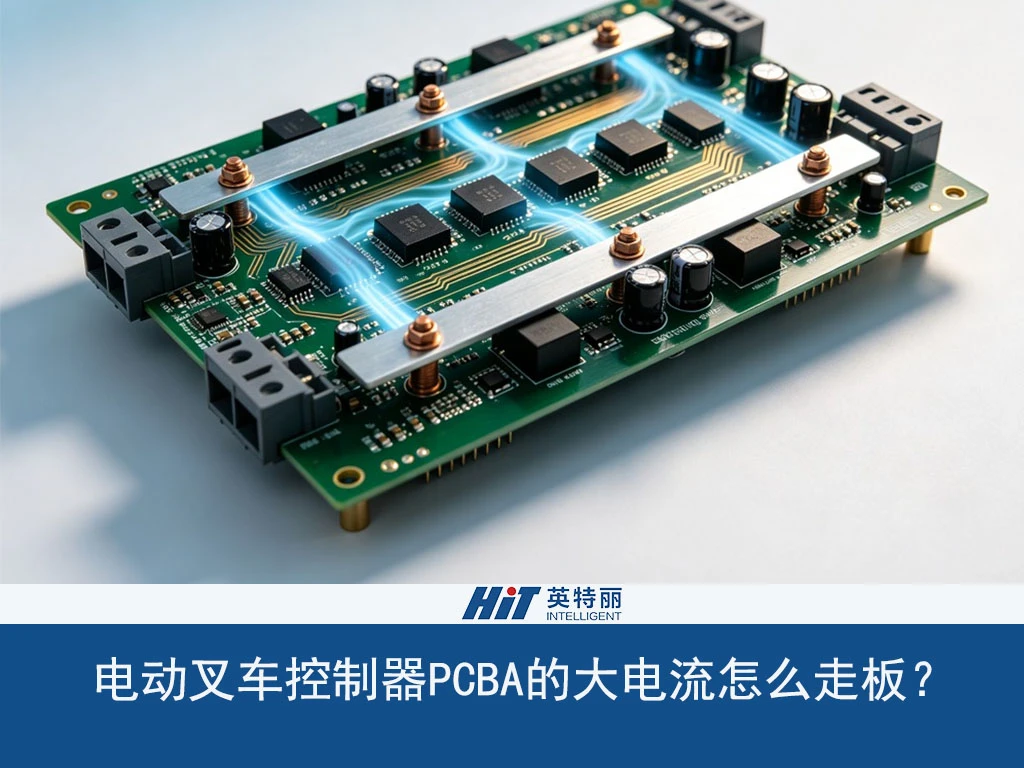
铜条、母排、汇流条、开窗加锡、铜排嵌入都是常见做法。
多层并联与散热
多层并联、过孔阵列、散热过孔和铝基板 / IMS,各有适用场景。
布局分离
功率回路尽量最小化,采样和驱动信号分开走,压低寄生电感和噪声耦合。
布局上,功率回路尽量最小化,采样和驱动信号分开走,寄生电感和噪声耦合才能压下来。连接器、端子、螺接和焊接方式,在载流和可靠性上各有取舍——螺接维护方便但接触电阻偏大,焊接一致性好但返修麻烦。实际方案通常是几种手段组合着用,很少只靠一种。
四、工艺实现要点:SMT、焊接与后处理
厚铜板热容量大,回流焊曲线得跟着调,不然润湿不良或空洞很容易出现。大焊盘和母排焊接,锡量和空洞率都要控制。锡膏、助焊剂、波峰焊或选择性焊,要与设计匹配好。
AOI 和 X-Ray 要能覆盖大电流焊点的内部缺陷,不能只看外观。三防涂覆要避开连接区域,机械固定、点胶加固和振动可靠性处理也不能省。这些环节哪个没控住,批量良率都很难稳住。
五、怎么验证大电流走板是否可靠?
载流温升测试、压降测试和红外热像检查,是最基本的几项。循环负载、老化筛选和高温高湿等环境验证,能提前暴露长期问题。振动、冲击和短路 / 过流保护验证也不能少。
批次一致性要专门验证,原始数据得留存。验收资料一般包括首件报告、X-Ray 记录、功能测试数据和老化报告。可靠性到底行不行,最终要看这些测试数据。
六、选型与代工评估
评估代工厂,先看它有没有厚铜板、大功率板、母排焊接和特殊后处理的经验。能不能提供 DFM 建议,提前把载流、散热和工艺窗口的问题识别出来。
测试覆盖率、治具能力、校准记录和物料追溯方案,这些都要问清楚。核心功率器件、连接器和 PCB 材料的供货渠道,以及替代料管控,同样不能忽略。报价要分项透明,交期最好拆到物料、排产和测试环节。量产阶段工艺参数有没有固化,批次一致性和不良批次隔离机制清不清晰,直接决定后面稳不稳。
七、结语
推进电动叉车控制器 PCB 项目,建议先把电流路径和散热方案定下来,再跟代工厂确认厚铜、母排和焊接工艺窗口。打样阶段就把载流温升、压降和振动测试放进去,量产前确认工艺参数固化和批次追溯机制。选代工厂,重点看它能不能稳定复现关键工艺,而不是单次打样过不过。这样在成本、交期和可靠性之间,才更容易找到平衡点。
如需大电流控制器 PCBA 方案评估,欢迎联系我们获取 DFM 评审与样品测试支持。