一、多层板压合分层是什么?行业基础定义与危害
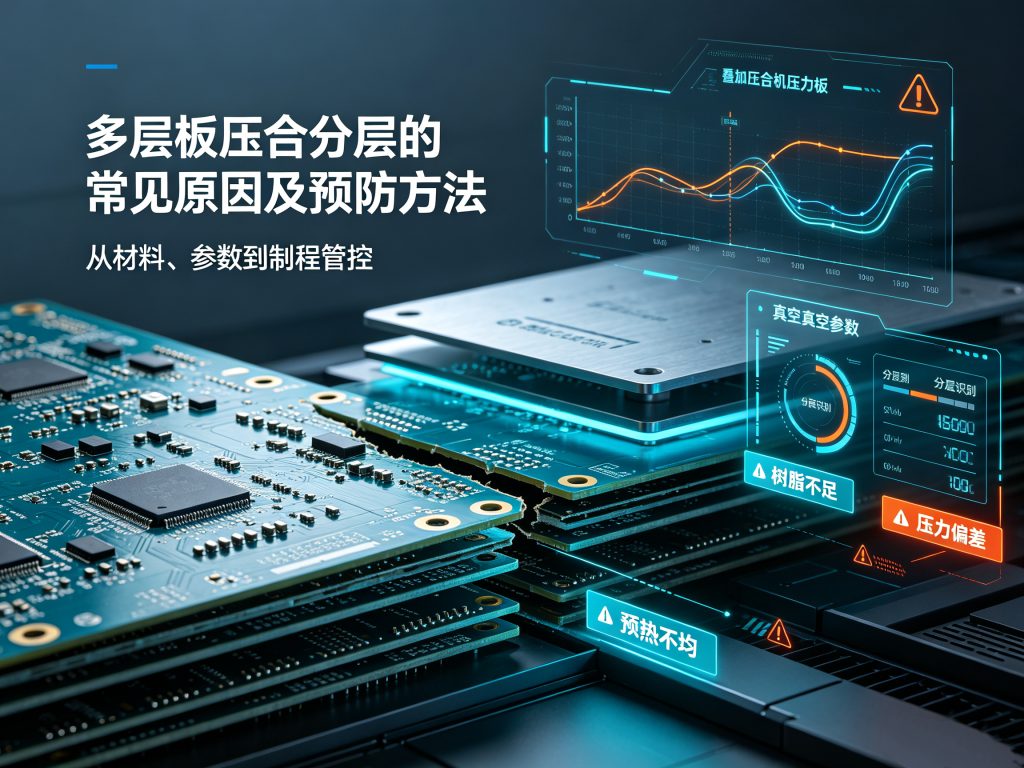
多层板压合分层,特指PCB多层板在高温高压压合工序中,芯板、半固化片、铜箔的层间界面出现剥离、脱层、开裂的结构性工艺问题,和板材基材本身断裂、破损等物理损伤有着本质区别。
这类缺陷具备极强的隐蔽属性,多数情况下不会在板材出厂时完全暴露。大多会在SMT回流焊高温加工、车间受潮存放、整机装配受力等场景下逐步显现,给后端量产生产埋下诸多隐患。
落地到电子制造实际生产中,多层板压合分层造成的负面影响十分显著。轻微分层会破坏板面平整度,直接引发SMT贴片偏移、虚焊等贴装不良问题;严重分层会出现板体鼓包、内层线路断路,直接造成整板报废。这一缺陷不仅会增加物料损耗与返工成本,还会拖慢新品NPI导入进度、打乱量产交付计划,是PCBA加工、EMS代工领域需要重点管控的核心品质问题。
二、多层板压合分层频发的核心原因
多层板压合分层基本不存在单一诱因,行业内高发问题主要集中在物料基材、压合制程、前置工序、仓储环境四大维度,也是行业采购验厂、工艺日常制程稽核的核心核查重点。
1. 物料基材品质不达标,是引发分层的首要因素
半固化片受潮吸水、树脂含量不达标、芯板板面氧化污染、铜箔粗糙度参数异常,都会直接削弱层间树脂的粘结强度。市面上部分低价板材存在树脂固化不彻底的问题,耐温、耐压性能大幅缩水,在压合高温高压的严苛工况下,极易出现层间剥离,也是采购选型过程中最容易忽略的隐性风险。
2. 压合制程参数搭配不合理,是量产阶段分层不良的最主要工艺原因
压合制程参数搭配不合理,是量产阶段分层不良的最主要工艺原因。压合温度、压力、升温速率、恒温保压时长任意参数失衡,都会直接破坏层间贴合效果。温度偏低会造成半固化片树脂熔融不充分,层间粘结松散、贴合不密实;升温速度过快、温度过高会导致树脂脆化,产生内部应力微裂纹;压力不足无法彻底排净层间空气,压力过大又会挤压撕裂层间贴合结构,最终形成批量性分层缺陷。
3. 不规范的压合前处理工序,会为板材埋下隐性分层隐患
压合前芯板打磨处理不到位,板面残留粉尘、油污,或是除胶、板面粗化工艺执行不彻底,都会在层间贴合界面留存杂质,阻断树脂融合粘结的完整性。行业内多数后期爆发的隐性分层问题,根源都来自前置工序的精细化管控缺失。
4. 仓储环境管控疏漏,会大幅提升分层不良的发生概率
仓储环境管控疏漏,会大幅提升分层不良的发生概率。PCB芯板、半固化片均具备极强的吸湿性,长期暴露在高温、高湿、无密封防护的车间环境中,会持续吸附空气中的水汽。后续压合高温作业过程中,板材内部水汽快速汽化膨胀,冲破层间粘结结构,最终形成层间气泡、分层、开裂,也是工厂批量不良事故的核心诱因。
| 成因类别 | 主要表现 | 管控重点 |
|---|---|---|
| 物料基材品质 | 半固化片受潮、树脂含量不达标、铜箔粗糙度异常 | 选用正规板材、来料质检、烘干除湿 |
| 压合制程参数 | 温度、压力、升温速率、恒温时长失衡 | 定制参数、小批量试压验证 |
| 前置工序 | 打磨不彻底、板面残留粉尘油污 | 标准化打磨、除尘清洁 |
| 仓储环境 | 高温高湿、无密封防护、吸湿 | 密封存放、温湿度管控、先进先出 |
三、多层板压合分层的精准识别方式
结合来料检验、制程巡检、成品抽检全生产链路,电子制造行业拥有一套成熟的分层缺陷识别体系,能够帮助采购、工艺人员快速排查问题、及时止损、明确品质责任。
1. 外观目视检测
外观目视检测,可快速筛查显性分层缺陷。板材表面鼓包、板边开裂、层间缝隙、板面凹凸变形,都是压合分层的典型特征,可在来料抽检环节直接分拣剔除不良品,杜绝次品流入生产线。
2. 高温烘烤复测
高温烘烤复测,专门用于排查隐性分层问题。部分板材外观完好无异常,但内部已出现微分层、夹气等隐性缺陷。通过行业标准高温烘烤测试,可让受潮、贴合不良的板材内部缺陷充分暴露,有效规避隐性不良流入SMT贴片工序。
3. X-ray设备检测
X-ray设备检测,可精准定位内层分层故障。针对医疗、工控、汽车电子等高精度、高可靠性多层板,可依托X-ray无损检测设备穿透板材结构,精准识别内层微裂、隐蔽分层,满足高端电子产品的严苛质检标准。
四、多层板压合分层的落地预防方法
想要系统性解决多层板压合分层问题,无需搭建复杂繁琐的管控体系,只需从物料管控、制程参数、前置工序、仓储环境、设备维护五大维度落实标准化操作,即可全面适配新品NPI试产与大批量量产场景。
1. 严格落实物料选型与全流程来料质检
采购端优先选用树脂固化充分、含水率合规的正规板材与半固化片,摒弃非标低价劣质物料。物料到厂后,逐项核查板面清洁度、氧化状态,受潮物料必须完成烘干除湿复检,不合格物料直接退换,从源头规避基材引发的分层风险。
2. 按需精细化校准压合制程参数
工艺人员需要根据板材层数、基材类型、铜箔厚度定制专属压合工艺参数,灵活调整升温速度、恒温时长、压合压力,杜绝一刀切的通用参数设置。量产启动前,必须完成小批量试压验证,确认层间贴合稳定、无分层不良后,再开展批量生产。
3. 标准化规范压合前置处理流程
严格执行芯板打磨、除胶、板面粗化、除尘清洁等标准化作业,保证每一处贴合板面无油污、粉尘、氧化层,保障树脂与芯板、铜箔充分融合粘结。定期清理压合工作台与生产设备,彻底杜绝异物夹杂导致的层间贴合不良。
4. 搭建全流程密封防潮仓储管理体系
板材、半固化片全程采用密封存放模式,严格管控仓库与生产车间温湿度。物料遵循先进先出原则,最大限度缩短空气暴露时长;开封未用完的物料及时密封保存,存放超时的物料需重新烘干检测,合格后方可投入生产。
5. 常态化开展设备校准与制程复盘工作
定期校验压合设备的温控、压力系统精度,避免设备精度偏差引发工艺异常。针对出现的批次性分层不良,及时复盘问题根源,迭代优化物料准入标准与制程参数,建立长效化品质管控机制。
五、PCB板材与供应商选型核心要点
规范的制程管控是品质基础,科学的物料选型与供应商筛选,是长期规避多层板压合分层、稳定生产品质的关键举措。
1. 板材选型需要贴合产品实际应用场景
汽车电子、医疗设备、工业控制等高精密、耐高温应用场景,优先选用高固化树脂板材,强化层间结合力与耐温耐压性能;常规民用电子产品可选用行业标准板材,在品质与生产成本之间实现合理平衡。
2. 供应商审核重点聚焦制程与品控能力
采购在筛选PCB供应商时,重点核查其压合工艺规范、物料防潮仓储体系、前置工序作业标准,优先选择流程标准化、品控体系完善的生产厂家,规避小作坊非标生产工艺带来的批量分层风险。
3. 严格把控来料批次一致性
要求供应商对同批次产品采用统一基材、统一制程参数、统一物料批次,规避不同批次物料的性能差异,有效减少量产过程中突发的多层板压合分层不良,持续稳定PCBA整体生产品质。
实用收尾建议
多层板压合分层的品质管控,核心逻辑是前置预防,而非事后返工返修。采购端牢牢把控物料选型、来料质检、供应商稽核三大关口,工艺端深耕制程参数优化、前置工序规范与设备日常运维,搭配标准化的防潮仓储管理,就能大幅降低分层不良发生率,稳定多层板产品品质,保障新品导入与量产交付高效推进。