一、IATF16949与ISO13485分别管什么
IATF16949面向汽车供应链,重心在缺陷预防、过程控制、产品安全和持续改进,客户审核时控制计划、FMEA、MSA、PPAP基本是必查项。ISO13485面向医疗器械,核心是风险管理、文件控制、可追溯性和法规符合性,尤其看重产品全生命周期的质量记录。
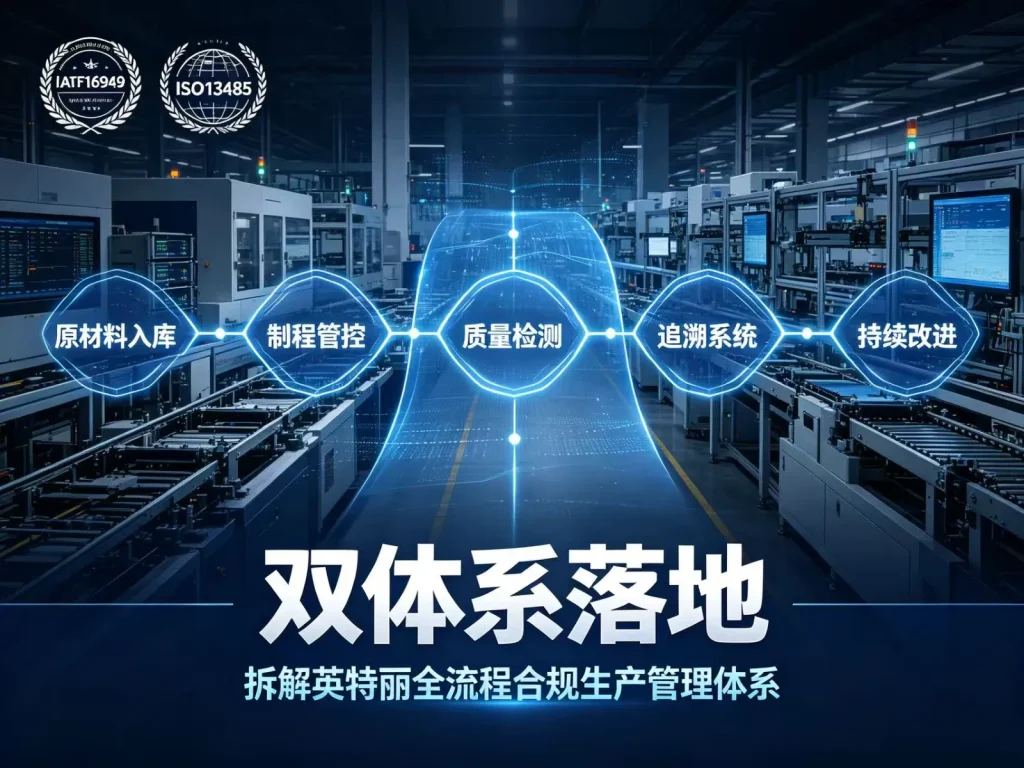
两套体系叠在一起,工厂需要在一套管理框架下同时回应不同客户的“质量语言”。汽车客户往往要求按VDA或AIAG工具提交证据,医疗客户更关注UDI、批记录和变更通知。IATF16949+ISO13485双体系落地的真正难点,是让这些要求在同一张工单、同一条产线上同时满足,而不是各做一套文件。
二、为什么通用ISO9001往往不够用
不少电子制造厂只有ISO9001,但遇到汽车或医疗客户审核,仍会被要求补充大量过程证据。原因不复杂:ISO9001偏重质量管理的通用要求,IATF16949增加了汽车行业特有的过程方法、产品安全、嵌入式软件等条款;ISO13485则强化了风险管理、设计转移、灭菌过程和法规符合性。
如果只用一套通用程序应付,通常会出现两类问题。一是现场记录与客户要求对不上,审核时临时补文件;二是不同产品共用同一套控制参数,无法证明高风险工序的稳定性。IATF16949+ISO13485双体系落地,就是要让工厂从“有文件”转向“有可执行、可验证的过程证据”。
三、全流程合规管理怎么做
来料与物料标识
汽车件和医疗件需要各自的合格供应商清单和来料检验标准,关键物料保留批次号、有效期、存储条件及RoHS/REACH声明。仓库和备料区按产品类别分区标识,避免混料。
SMT与DIP过程控制
印刷、贴片、回流焊、波峰焊的关键参数,必须按产品风险等级分别设定,不能全厂共用一套。锡膏印刷厚度、炉温曲线、AOI检测标准等要能追溯到具体机种和批次。涉及汽车或医疗产品的钢网、刮刀、治具,建议单独编号管理。
检验与不合格品处理
SPI、AOI、ICT、FCT等检测手段应与产品风险等级匹配。医疗产品的缺陷记录需要保留完整影像和处置结论;汽车产品则要关注特殊特性清单和全尺寸检验。不合格品处理流程要清晰区分返工、返修、让步接收和报废,并保留授权记录。
变更管理与可追溯性
物料替代、工艺调整、设备变更、关键人员更换,都应触发变更评估。IATF16949+ISO13485双体系落地后,ECN不能只在内部分发,还必须按客户要求通知并取得批准。可追溯性方面,建议做到从成品序列号反向追溯到锡膏、物料批次、炉温曲线和关键测试数据。
人员与设备管理
关键岗位要建立能力矩阵,焊接、检验、维修人员保留培训与考核记录。设备校准、维护和参数备份同样要形成闭环,尤其AOI、SPI等检测设备,其准确性直接影响过程判定。
四、采购与工程师如何评估双体系工厂
证书在有效期只是底线,现场是否有体系运行的证据才是关键。可以要求工厂提供一份“双体系要求对照表”,说明IATF16949和ISO13485的条款分别对应哪些程序文件、表单和现场记录。
现场审核时,建议做三项验证。随机抽取一个医疗或汽车机种,查看控制计划、FMEA、作业指导书和检验记录是否一致;让仓库人员现场演示批次追溯,看能否在几分钟内定位到特定元件的使用工单;查看近期变更记录,确认有没有未通知客户就先行变更的情况。
| 验证项目 | 执行方式 | 核查目的 |
|---|---|---|
| 文件一致性 | 随机抽取医疗或汽车机种,查看控制计划、FMEA、作业指导书和检验记录 | 确认体系文件与现场执行一致 |
| 批次追溯 | 让仓库人员现场演示批次追溯,定位特定元件使用工单 | 验证可追溯性是否可执行 |
| 变更控制 | 查看近期变更记录,确认是否未通知客户就先行变更 | 检查变更管理合规性 |
对采购来说,IATF16949+ISO13485双体系不是加分项,而是进入汽车或医疗供应链的基础门槛。对工程师来说,判断体系是否真正落地,最直接的办法是让工厂提供一套机种的完整追溯链,而不是只看展示墙上的流程图和证书复印件。
建议在供应商准入或年度审核时,把“追溯演练耗时”“变更关闭率”“不合格品处置合规率”列为技术评分项。这些指标比证书本身更能反映双体系是否被真正执行。条件允许的话,可以让工厂用实际生产批次做一次模拟召回,观察记录调取速度和数据完整性。这样的评估方式,比任何书面承诺都更接近产线真实水平。