一、汽车传感器 PCBA 加工:车规体系到底约束哪些环节
元器件选型是第一道硬门槛。被动件要满足 AEC-Q200,主控芯片、传感芯片要符合 AEC-Q100 车规等级。物料品质得在来料阶段就锁定,指望加工厂在产线上人工分拣车规料,没有可操作性。BOM 里混进一颗非车规器件,后面工艺管控再严,可靠性短板也补不回来。
体系认证不等于流程落地。IATF 16949 要求项目完整跑通 APQP、PPAP、FMEA、MSA、SPC 五大核心工具,PPAP 阶段关键工艺参数要满足 Cpk 过程能力指标。墙上的证书只是基础,项目资料能不能完整留存,才代表体系有没有真正执行。
全流程追溯是车规板和消费电子板的核心差距。汽车传感器 PCBA 加工要求从物料批次、设备运行参数、程序版本到操作人员信息全程留档,追溯周期长达数年。一旦出现品质异常,能快速锁定不良范围,避免整批成品召回。
核验要点:确认加工厂 IATF 16949 证书覆盖范围包含传感器类 PCBA;要求提供对应项目的完整 PPAP 文件,不能只出示一张空白资质证书。
二、汽车传感器焊点,为什么比普通 PCBA 焊点更容易留下隐患
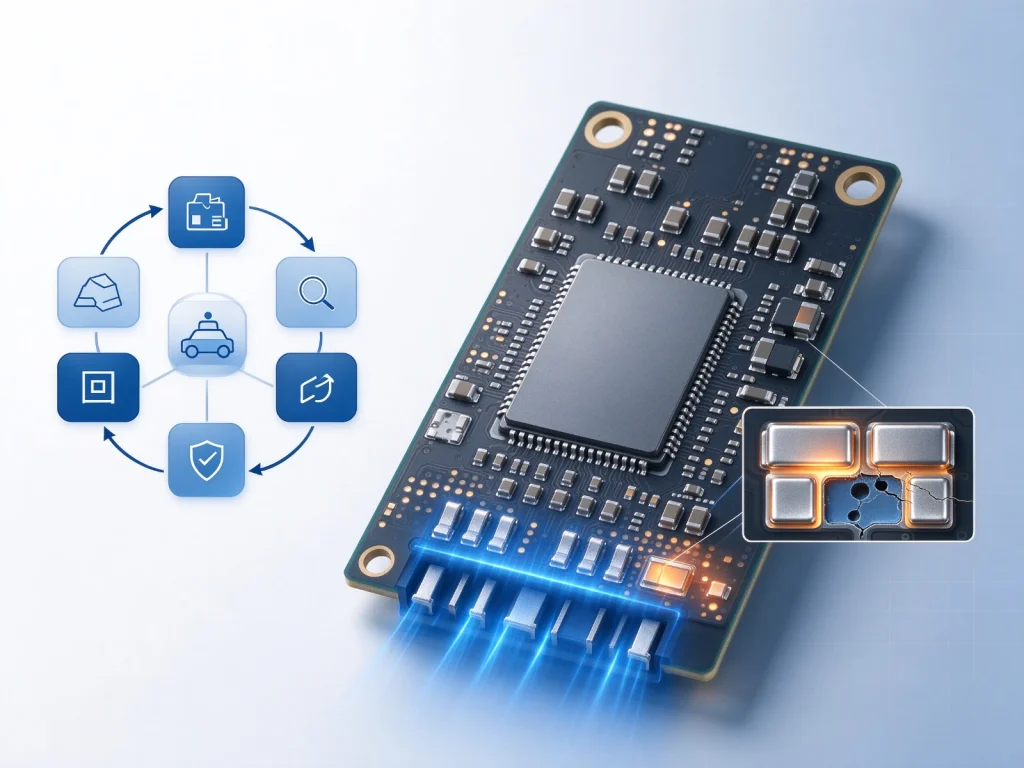
传感器器件的焊点结构天生隐蔽。MEMS 传感器、压力传感器、霍尔元件普遍采用底部端子、侧壁焊盘设计,焊点被器件本体挡住,AOI 光学检测很难捕捉到内部缺陷。
失效模式还带滞后性。焊点微裂纹、IMC 层过度生长、焊料空洞,常温通电测试时一切正常;经过 -40℃~150℃ 温度冲击和长期振动疲劳后,缺陷持续扩张,最终表现为传感器信号漂移、时好时坏。这类隐患常被误判成元器件本身损坏,故障排查方向一开始就跑偏了。
车载环境把焊点风险放大了。冷热交替、持续震动、湿热凝露并存,对焊点热机械疲劳寿命的要求远高于工控板和消费电路板。汽车传感器 PCBA 加工在设计阶段就得把车载环境纳入焊点可靠性设计。
一句话:只靠通电电测判定焊点合格并不严谨。电测只能验证当下电气连通,保证不了长期工况下的稳定性。
三、汽车传感器 PCBA 加工:四大制程环节决定焊点可靠性
锡膏印刷 + SPI 闭环管控
焊点空洞绝大部分来源于印刷工序。SPI 在线检测闭环调节参数,比事后靠 X-Ray 抽检更能提前规避缺陷。
回流焊曲线单独定制
多数传感芯片属热敏器件,传感器板必须单独设置回流曲线、独立排炉,不能和普通电路板同炉生产。
助焊剂残留与离子污染管控
高阻抗信号链易受助焊剂残留干扰,需要量化离子污染指标,严格执行清洗作业标准。
分板工序严控机械应力
铣刀分板和手工折板产生的应力会直接拉扯焊点,分板方式要固化到作业指导书,统一用铣刀分板。
焊点空洞绝大部分来源于印刷工序。车规级传感器板对锡膏体积、印刷一致性要求极高,SPI 在线检测闭环调节参数,比事后靠 X-Ray 抽检更能提前规避缺陷。印刷参数提前优化到位,后期不良率自然降下来。
多数传感芯片属于热敏器件,对回流峰值温度、高温停留时长十分敏感。传感器板和普通电路板不能同炉生产,必须单独设置回流曲线、独立排炉。同一块板上耐热能力差异大的器件并存时,工艺人员要在温区参数上做取舍,既要避免器件过热损伤,又要保证焊点焊接充分。
高阻抗信号链的传感器电路板,很容易受助焊剂残留干扰。汽车传感器 PCBA 加工需要量化离子污染指标,严格执行清洗作业标准,不能凭经验判断洗没洗干净,残留杂质会直接造成信号不稳定。
传感器板多为拼板生产,铣刀分板和手工折板产生的应力会直接拉扯焊点。车规产品必须把分板方式固化到作业指导书,统一用铣刀分板,杜绝人工掰板带来的焊点暗裂。
核验要点:查看传感器器件独立排炉记录、SPI 参数留存文件、固化的分板作业文件。
四、汽车传感器 PCBA 加工:X-Ray、切片、电测如何分工检测
| 检测手段 | 主要作用 | 局限 |
|---|---|---|
| X-Ray | 筛查焊料空洞、桥连、焊盘爬升不足 | 对冷焊、IMC 异常识别能力有限 |
| 金相切片 | 观察 IMC 厚度、润湿状态、裂纹走向 | 破坏性检测,不能用于全检 |
| ICT/FCT 电测 | 拦截连通性故障 | 间歇性失效可能恰好通过 |
X-Ray 是内部焊点缺陷的主力筛查手段,能检出焊料空洞、桥连、焊盘爬升不足;但对冷焊、IMC 金属间化合物异常,识别能力有限,覆盖不了全部缺陷类型。
金相切片多用于失效分析和批次抽样,能直观看到 IMC 厚度、润湿状态、裂纹走向。受限于破坏性检测属性,切片不能用于全检,但锁定焊点根因时它最有效。
ICT/FCT 电测只拦截连通性故障。间歇性焊点失效很可能在测试时刚好导通,测试覆盖率完全取决于测试网络向量怎么设计,方案评审阶段就要把测试点位补齐。
还有一条车规要求容易被忽略:MSA 测量系统分析。AOI、X-Ray 设备必须先完成 Gage R&R 重复性与再现性验证,保证检测判定标准统一,不能默认设备测出来的结果就真实有效。
核验要点:确认 X-Ray 检测覆盖所有传感器底部焊点;明确空洞率判定标准;可查阅 AOI 与 X-Ray 的 MSA 测量分析记录。
五、采购评估汽车传感器 PCBA 加工厂,重点核查这 5 项,比看设备清单更有用
1. 索要同类传感器 PCBA 项目的 PPAP 全套资料,重点看焊点空洞率、贴装精度、板面清洁度等关键特性的 Cpk 实测数据。过程能力数据才是硬实力。
2. 核实传感器器件回流曲线是否做过专项验证并存档,换线生产时有没有二次复核机制。参数不留档,批次品质一致性就无从谈起。
3. 确认离子污染有量化管控指标和每批次检测记录,不能只口头说一句“已清洗干净”。高阻抗传感电路对残留杂质的容忍度极低。
4. 核验成品 SN 全链路追溯体系:能否从成品序列号反查到锡膏批次、贴片程序版本、回流炉机台编号。追溯链条断在哪一环,品质异常就卡在哪一环。
5. 查看过往品质异常的 8D 改善报告:是简单归结为员工操作失误,还是同步更新了 PFMEA 风险清单和控制计划。只做事后解释、没有流程优化,同类问题还会反复出现。
结语
汽车传感器 PCBA 加工的核心竞争力,从来不是产线设备有多高端,而是整套车规体系能不能约束住每一项影响焊点长期可靠性的变量。采购和工程师筛选供应商时,别只盯着 IATF 16949 证书,把核查重点放在 PPAP 实测数据、制程留档记录、追溯体系和闭环改善机制上,才能真正筛出稳定可靠的加工厂,从源头减少车载传感器信号漂移、焊点失效这类批量品质问题。