一、铜厚不均为何会造成双向焊接缺陷
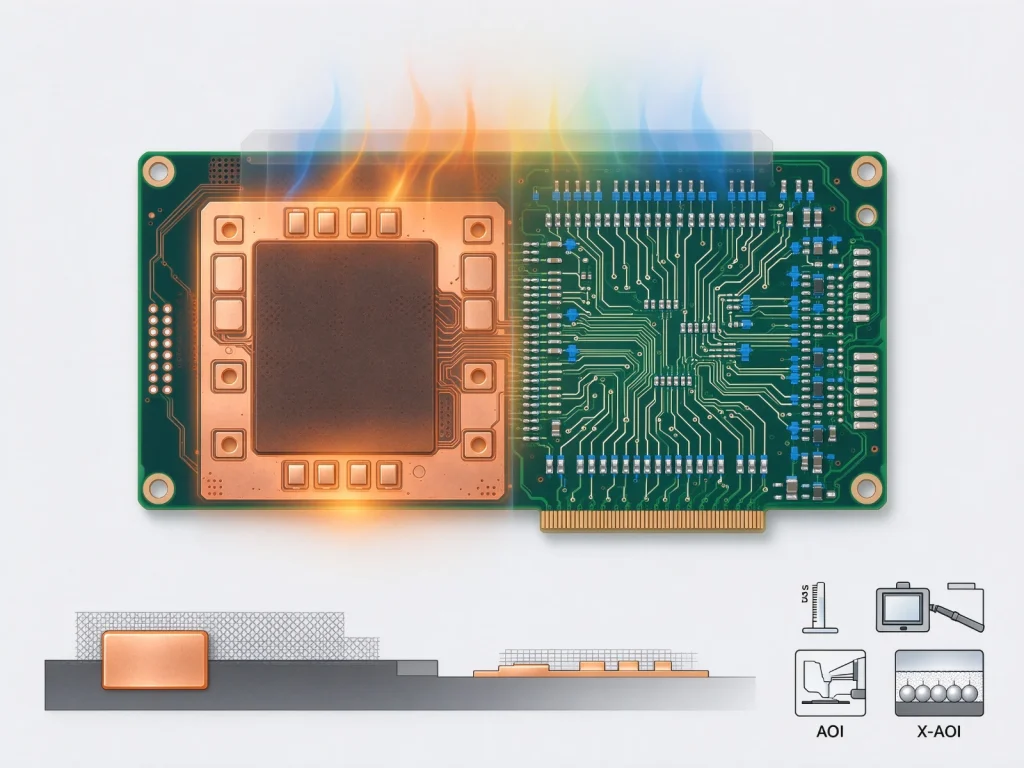
焊接缺陷的根子在板面热容量失衡。厚铜层导热快、蓄热量大,回流过程中热量散得也快,焊盘实际温度长期达不到工艺设定值;1oz 薄铜信号区升温更快,同一炉温下很容易过热。一块板进同一台回流炉,两个区域走的其实是两条不同的热过程曲线。
两类并行不良由此而来:厚铜功率焊盘润湿不足,冷焊、虚焊跟着出现,功率焊盘空洞率也居高不下;细间距引脚锡膏熔融过快,锡珠、连锡桥连冒出来,微器件受热不均又引发立碑和贴装偏移。
不少工程师想用统一炉温和统一钢网厚度把问题压下去,结果往往顾此失彼:抬高峰值温度去满足厚铜区,细间距元器件就过热损坏;降低炉温保护信号区,厚铜焊点又欠热虚焊。
思路其实只有一条:铜厚分区是设计定下来的事实,就用分区工艺去管,别指望单一参数硬平衡整板温差。
厚铜功率区
导热快、蓄热大,焊盘实际温度长期低于设定值,冷焊、虚焊、空洞率偏高集中在这一区域。
细间距信号区
薄铜升温快,同一炉温下容易过热,锡珠、桥连、立碑和贴装偏移是主要不良形态。
二、阶梯钢网:分区开窗,精准匹配锡膏用量
统一厚度的钢网兼顾不了大焊盘和细间距引脚,阶梯钢网是厚薄铜分区印刷的首选。同一张钢网上划出不同厚度区域,功率区加厚增加下锡量,细间距区减薄控制锡膏体积,一次印刷成型,不额外增加工序。
1. 分区划分依据
对照 PCB 叠层、铜厚分布和器件布局,按焊盘面积、铜箔厚度、引脚间距划出两大区域:2–4oz 厚铜大电流功率区、1oz 薄铜精密信号区。边界不能凭经验随手划,要对着叠层逐一定位。
2. 开窗设计要点
厚铜大功率焊盘:锡膏要足量,保证充分润湿,同时控制总量,锡量过多会把空洞率推上去;细间距信号引脚:优化开窗比例,保证锡膏顺利脱模,脱模残留会直接引发印刷不良。
3. 印刷验证标准
整板锡膏平均值参考意义不大,得用 3D SPI 做分区检测,分别测功率区、信号区的锡膏高度和体积,两个分区各自达标才算合格。整板均值合格、分区锡量超差,是厚铜板印刷误判的主要来源。
采购验收要点:确认加工厂有没有阶梯钢网自制能力,分区方案是否经过双方确认,3D SPI 分区检测数据有没有留存。
三、回流曲线优化:缩小板面温差,而非盲目抬高峰值
调试曲线的目标是拉平整板温度差,不是单纯把峰值温度往上提。盲目抬峰值只会灼伤细间距区器件,旧问题没解决又添新问题。
延长预热与恒温区间:拉长保温时长,让厚铜区域充分蓄热,缩小厚薄铜之间的板面温差,保证厚铜焊盘跟上整体炉温。
分段控制峰值参数:适当延长厚铜区在熔融温度以上的保温时间,让焊料充分浸润、形成可靠焊点;同时严格限制峰值温度上限,保护细间距精密器件不被高温损伤。
实测板温是硬性要求:炉腔温度曲线不等于 PCB 板面实际温度,厚铜区域的偏差尤其明显。必须在实板焊盘上粘贴热电偶,实测分区板温,标准炉温曲线不能直接套用。
采购验收要点:要求供应商提供实板测温曲线,核对是否针对厚薄铜混合板单独调试并归档。只给炉温曲线、没有板温实测记录的,分区热平衡基本没做到位。
四、分区检测方案:针对性拦截虚焊、桥连两大类缺陷
厚薄铜两个区域的不良类型完全不同,检测手段必须分区匹配,SPI、AOI、X-Ray 分工协作,互相替代不了。
| 检测手段 | 所处工序 | 主要拦截对象 |
|---|---|---|
| 3D SPI | 印刷 | 锡膏高度与体积异常,分区对标阈值 |
| AOI | 贴装与外观 | 锡珠、桥连、立碑、器件偏移 |
| X-Ray | 焊后抽检 | 功率焊盘空洞、内部虚焊与润湿状态 |
厚铜功率区重点排查冷焊、间歇虚焊和功率焊盘空洞。这类缺陷常温电测可能合格,高低温负载循环后才失效,得靠 X-Ray 看焊球空洞与润湿状态。功率器件散热焊盘对空洞率十分敏感,高可靠逆变器产品,空洞指标要严于通用 IPC 标准,订单阶段就要明确判定等级。
细间距信号区重点拦截锡珠、桥连、立碑、器件偏移,AOI 可以全覆盖检测,作为主要拦截手段。
全流程检测组合:SPI 管控印刷锡膏体积;AOI 拦截贴装与外观不良;X-Ray 抽检功率焊盘空洞与内部虚焊,工序之间形成闭环。
采购验收要点:确认 X-Ray 检测点位是否覆盖全部功率器件焊盘,空洞判定标准与批次检测记录是否完整可追溯。
五、设计、来料、器件前置管控,稳定工艺基线
检测只能事后拦截,前置管控才能从源头减少焊接缺陷。
PCB 来料管控:核对铜厚公差、阻焊厚度和表面处理工艺(OSP、沉金、喷锡)。焊盘氧化、镀层异常会直接降低焊料润湿能力。
PCB 布局优化:拼板设计尽量缩小板面温差,功率厚铜区与细间距信号区预留足够工艺距离,为分区焊接留出操作空间。打样阶段调整布局成本最低,量产后修改代价极高。
器件匹配管控:功率器件引脚共面性、散热焊盘尺寸必须和阶梯钢网开窗方案匹配。器件型号变更后要同步更新钢网参数,这是分区工艺失效最常见的诱因。
物料存储管控:管好 BGA、功率器件的防潮存储条件,规范锡膏回温、搅拌与使用时长,保证锡膏活性稳定。
六、采购与工程师验收加工厂的实操建议
评估逆变器功率板制造能力,别只看设备清单,直接索要三份核心交付文件:同铜厚等级产品的阶梯钢网分区设计方案;实板分区实测回流温度曲线;3D SPI 分区锡膏体积检测记录。
三份资料能完整提供,说明厚薄铜分区焊接工艺已经跑通验证;只有设备、拿不出工艺验证数据的,只能算理论产能。新项目打样阶段就把这三项定为硬性交付物,量产焊接一致性才有保障。