一、功率板PCBA加工,和控制板到底差在哪
光伏逆变器的板卡分工相当明确。控制板管MPPT算法、采样和通信,铜厚多在1~2oz,芯片以BGA、QFN这类细间距封装为主。功率板承担逆变桥、母线汇流和大电流传输,铜厚普遍3~6oz,部分母线互连层还要更厚。两类板子排在同一块混排板上,SMT产线面对的其实是两个物理条件差得很远的焊接区域。
厚铜带来的核心变量是热容。回流焊时,大面积铜箔像热沉一样把焊盘热量迅速导走,功率区焊点的实际温度低于设定曲线,锡膏润湿不足,空洞率跟着往上走;紧挨着的小热容元件又可能因为热量散不出去而承受过高温度。没有工艺干预,两类区域温差超过15℃并不罕见。采购需要理解一点:功率板报价比控制板高,差价主要来自厚铜带来的钢网、曲线和检测成本,不是材料本身贵多少。
二、厚铜焊接:阶梯钢网与回流曲线的协同
一张平钢网同时印功率区和控制区,结果往往是二选一的失败。功率区锡膏量不够,大焊盘出空洞或冷焊;控制区锡膏过量,细间距引脚桥连。阶梯钢网是目前产线的常规应对:功率区钢网局部加厚到0.15~0.18mm,控制区维持0.10~0.12mm,按区域分别设定锡膏沉积目标。
印刷后的验证不能看整板平均值。3D SPI要按功率区、控制区分别设定高度和体积阈值,功率区看的是够不够,控制区看的是多不多。回流曲线调整同理:厚铜区需要更高的热补偿,但补偿幅度受周边小元件耐温上限的约束,曲线是在两者之间找平衡,不是单方面往上拉。
三、散热焊盘与空洞率:功率器件焊点的特殊要求
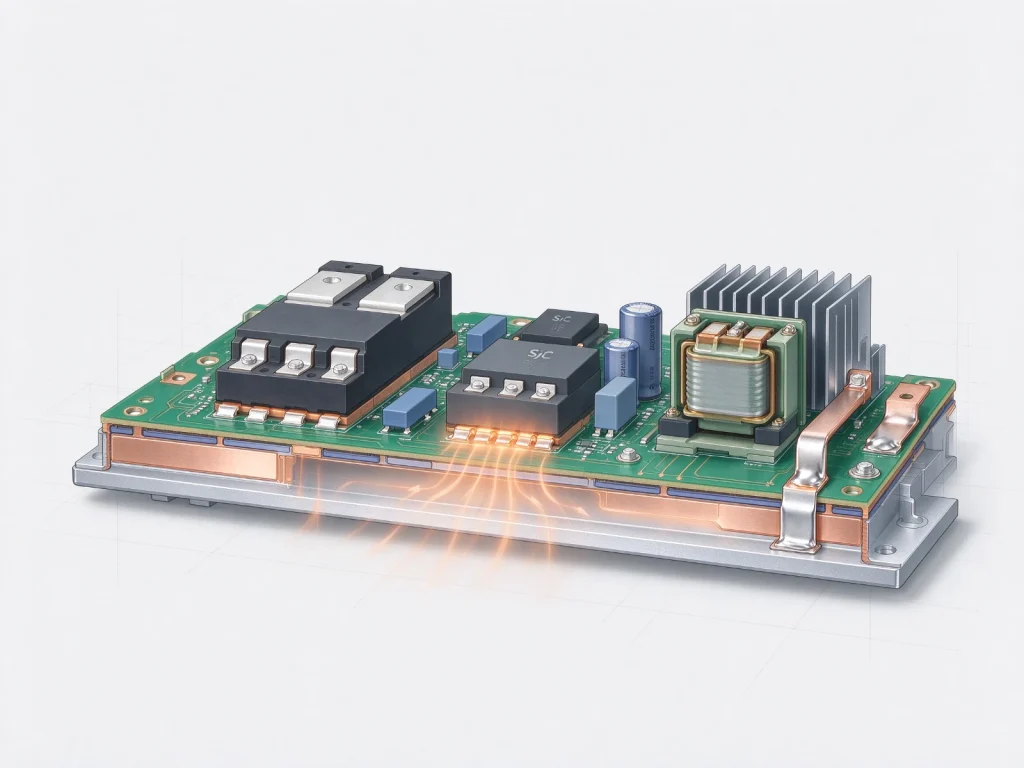
功率QFN/DFN和TO-247封装的热路径,靠散热焊盘经过孔阵列导入内层铜箔。焊点空洞在这条路径上等价于增加热阻,连续工况下结温逐步抬升,最后表现为器件提前失效。
空洞率的判定标准要区分场景。IPC-A-610通用准则常引用25%的单球空洞面积上限,但工业功率模块通常按更严的Class 3执行,单球空洞面积收紧到10%以下。关键不在标准编号本身,而在产品实际工况:连续运行、环境温度偏高、现场无法返修的场合,按Class 3管控是合理选择。
盖油
只是阻焊覆盖孔口,不保证密封,散热过孔采用这种方式时,回流焊阶段焊料仍可能沿孔壁流失。
填孔封盖
填孔后镀铜封盖,得到接近普通焊盘的平整表面,是功率板散热过孔更可靠的处理方式。
过孔处理是另一个容易被设计端忽略的变量。散热焊盘下方的过孔如果没做铜填充封盖,回流时焊料会沿孔壁流失,造成焊点亏锡。盖油和填孔封盖在制造上是两回事:盖油只是阻焊覆盖孔口,不保证密封;可靠的做法是填孔后镀铜封盖,得到接近普通焊盘的平整表面。采购审核供应商时,可以要求对方明确散热过孔的处理工艺,而不是只确认一句“有做塞孔”。
四、氮气选择性焊接:通孔功率端子的焊点质量
功率板上还保留着一批回流焊覆盖不到的通孔元件:母线端子、大电流连接器、压接端子。这些焊点通常用选择性波峰焊完成。氮气保护的作用是降低焊料氧化、减少锡渣,同时改善厚铜端子处的润湿。大热容量的通孔焊点,无铅焊料的润湿窗口本来就窄,氮气环境给出的裕量直接影响批量一致性。
采购评估产线时值得确认一个细节:氮气保护是选择性焊设备的标配运行状态,还是按订单选配。前者意味着每一批都在惰性环境下焊接,后者可能在成本压力下被跳过。
五、选型核对清单:功率板PCBA加工该问什么
下面这份清单,可以拿去向现有或潜在供应商逐项确认。
厚铜能力
最大支持几oz?有没有厚铜与细间距混排板的实际量产记录,而不是设备参数页上的标注。
钢网方案
混排板默认用阶梯钢网还是平钢网?默认平钢网,说明厚铜加工经验有限,后续大概率要客户方推着调整。
空洞率标准
功率器件焊点按什么等级判定?能不能提供X-Ray实测的空洞率数据,而不是“通过AOI”的笼统回复。
过孔处理
散热焊盘下的过孔是填孔封盖还是盖油?前者是功率板可靠性的底线要求。
选择性焊接
氮气保护是否标配?通孔端子焊点有没有透锡率记录可查。
测试覆盖
是否具备功率板带载测试能力,还是只有ICT或低压FCT?功率板的隐性焊接缺陷,在低压测试中往往不暴露。
变更管理
换铜厚、换功率器件封装或换板材时,是否重新做焊接工艺验证?这一条能看出供应商是把功率板当常规板处理,还是当独立品类管理。
六、小结:功率板加工的核心是把“热”管住
功率板PCBA加工的变量集中在三处:焊接时的热输入分布、器件散热路径的连续性、焊点热阻的控制。厚铜决定前两项的工艺边界,空洞率与过孔处理决定第三项是否成立,氮气选择性焊接则守住通孔端子这个容易被忽视的电流节点。
建议拿第五节的清单逐项向供应商确认,尤其盯住钢网方案和空洞率标准这两个最常被模糊回答的条目。能清楚回应这两项的工厂,通常对功率板的加工逻辑有实际认知;答不上来的,报价再低也值得谨慎评估。