一、摄像头PCBA BGA虚焊难以检出的核心原因
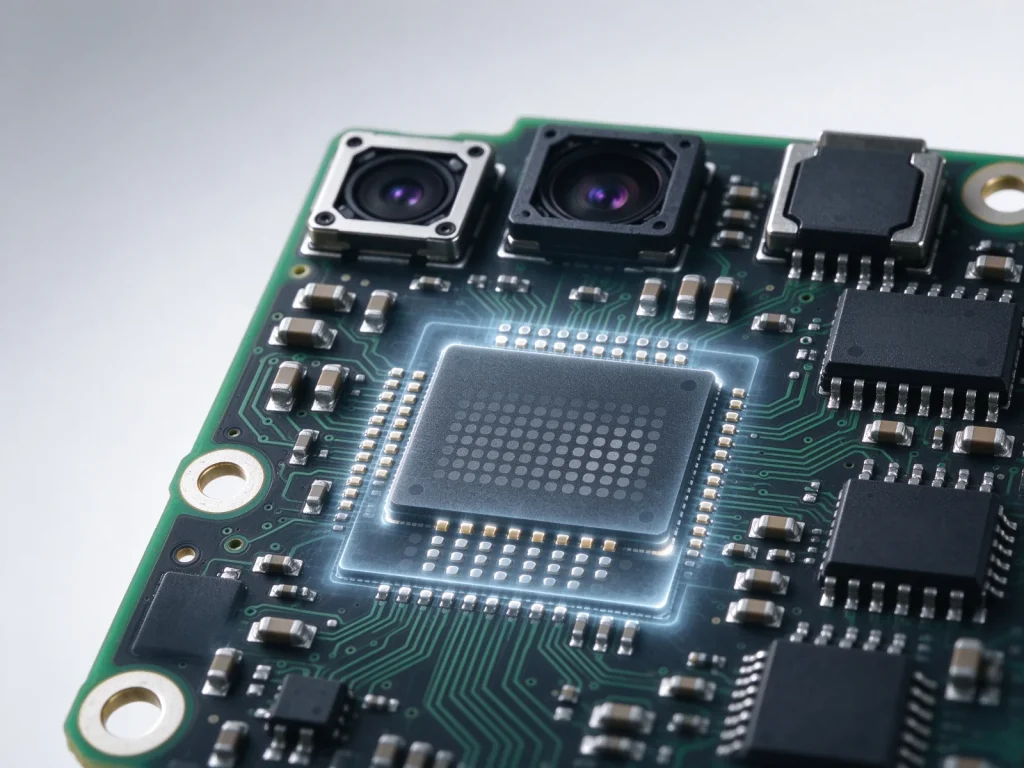
图像主控、存储、电源管理这几类BGA,焊点全藏在封装底部。常规光学检测只扫得到外围焊球,内部焊接状态看不见。虚焊也不像完全开路那样干脆,电气测试时往往临时导通,可一旦碰上高低温变化或机械振动应力,接触状态说变就变,产品于是间歇性出故障——客诉反复出现,根子多半在这里。
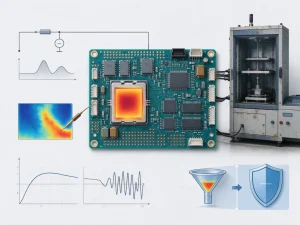
摄像头PCBA另有一层难处。图像传感器周边密集排着主控BGA和电源BGA,信号完整性对焊点质量本就敏感;板卡布局又紧凑,BGA旁边器件挤得满,检测视野被进一步压缩。现场有两个特征值得留意:按压BGA区域功能恢复、高低温循环试验后频繁失效,出现这两条,基本可以往BGA虚焊上锁定。
二、X-Ray是BGA虚焊无损检测主力手段,但要认清边界
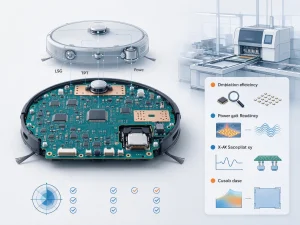
X-Ray穿透芯片封装,能直接看焊球成型状态,桥连、贴装偏移、焊球缺失、枕头效应这些典型缺陷都识别得出来,空洞率也能量化,判定标准遵循IPC J-STD-001H规范。工业级Class 2产品要求焊点总空洞面积<30%、单个空洞面积<15%;汽车电子等高可靠Class 3产品,总空洞率控制在25%以内,单空洞不超过10%。
| 产品等级 | 总空洞面积要求 | 单个空洞面积要求 |
|---|---|---|
| Class 2(工业级) | <30% | <15% |
| Class 3(高可靠) | <25% | <10% |
局限同样明显。冷焊、助焊剂残留、焊盘污染形成的弱连接,在二维影像下很难分辨清楚,得配合光学检查和电气测试一起判定。2D X-Ray焊球投影容易重叠,单点虚焊可能就此被掩盖;3D CT分层扫描定位更准,代价是设备成本更高、检测节拍更长。说到底,X-Ray看的是焊球外形,焊点能不能长期可靠工作,它单独回答不了。
三、AOI、电测、金相切片、红墨水试验的适用场景
AOI
管的是元件贴装偏移、极性错误、外围焊点外观不良,BGA底部隐藏虚焊它完全无能为力。价值在于排除表面缺陷,把故障疑点往BGA焊点区域收敛。
ICT/FCT电测
能检出完全开路、短路,但间歇性虚焊在静态测试里很容易蒙混过关。覆盖率取决于测试网络向量设计,温度、振动等动态工况下的接触不良覆盖不到。
金相切片
破坏性抽检手段,IMC金属间化合物厚度、裂纹位置、润湿角度都能看清,适合来料抽检和客诉失效根因分析,量产全检用不上。
红墨水试验
同样是破坏性,但焊点裂纹的三维分布能直观呈现,焊球本体断裂还是焊盘界面剥离,一测便知,客诉纠纷场合比切片分析更直观。
四、摄像头PCBA量产检测策略(来料验收+客诉分析)
1. 量产来料验收方案
以X-Ray无损检测打底,按产品等级设定抽样比例与空洞率阈值,检测数据全部留档。首件确认、换线生产时,追加X-Ray分层扫描或3D CT抽检,验证回流曲线与贴装参数是否稳定,保证批次一致性。
2. 客诉失效分析组合方案
“X-Ray初筛+红墨水试验+金相切片”三样配合使用,把不良根源区分开:是印刷工艺的问题、回流温度的问题,还是PCB焊盘、BGA器件来料物料的问题。
3. 采购验收必核三项内容
一是X-Ray设备分辨率够不够,能否清晰识别BGA微小焊球缺陷;二是空洞率判定执行IPC哪个等级标准;三是厂商能否提供完整批次检测记录,数据可追溯。只问加工厂有没有X-Ray设备,漏检风险不小。
五、前置工艺管控:从源头减少BGA虚焊
检测筛的是不良品,工艺管控才治得了虚焊隐患。摄像头PCBA的BGA虚焊,主要来自四个环节。
锡膏印刷:钢网开口设计不合理、锡膏量不足或印刷偏移,BGA焊球塌陷后形不成稳定焊接高度。
回流焊接:恒温保温时间不够、升降温速率过快,冷焊与热应力裂纹极易产生。
器件翘曲:PCB板与BGA封装翘曲量不匹配,回流时焊球与锡膏只表面接触,形成典型枕头效应。
焊盘质量:PCB焊盘氧化、表面污染,焊料润湿受阻,稳定IMC合金层形不成,界面虚焊随之而来。
批量投产前,三项确认必须做完:钢网开口方案优化、实际板温实测回流曲线、BGA器件MSL防潮存储条件严格管控。工艺基线打扎实了,后续X-Ray检测数据才谈得上稳定可控。
六、工程师与采购验收对照清单
向加工厂核实项
X-Ray设备型号、成像分辨率,是否支持倾斜成像与空洞率自动计算;BGA空洞率判定依据,是否落实IPC等级标准;是否配套SPI锡膏体积检测数据,佐证印刷工序质量。
检测报告审核项
虚焊判定不能只给合格/不合格结论,空洞率数值、焊球形态文字描述、缺陷点位标注都得附上,影像文件留存归档。
工程前期确认项
BGA焊盘阻焊定义、过孔设计、钢网开口方案;回流曲线必须用实测板温验证,通用参数直接套用不可取。
新项目打样阶段,供应商能否提供首件X-Ray影像加金相切片抽检报告,务必提前确认。完整数据拿不出来,后续量产批次的品质管控与检测记录很难有保障。