一、伺服驱动板焊点空洞,比普通工控板更敏感的核心原因
伺服驱动板上QFN、DPAK封装的MOSFET和IGBT排得密,大面积底部散热焊盘很容易形成密闭腔体。回流焊接时助焊剂受热挥发,气体被熔融锡膏封在焊盘内部,冷却下来就是焊点空洞。
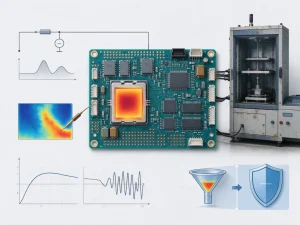
普通工控板也有功率器件空洞,但伺服驱动器长期高频启停、扛大电流冲击,空洞带来的热阻会被成倍放大。常温测试合格的焊点,满载工况下芯片结温失控、过热保护,都不是稀罕事。
关键点:空洞位置比空洞率数值更重要
分散的微小空洞对热传导影响有限。可一旦空洞集中在散热焊盘中央,相当于在芯片与PCB之间塞了层隔热材料,散热通道直接被堵死。伺服驱动板功率密度越高,局部集中空洞带来的可靠性风险越大。拿普通工控板的空洞管控标准往上套,批量售后不良是迟早的事。
二、四大环节落地管控,从源头降低QFN焊盘空洞
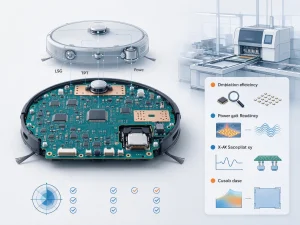
钢网开孔设计
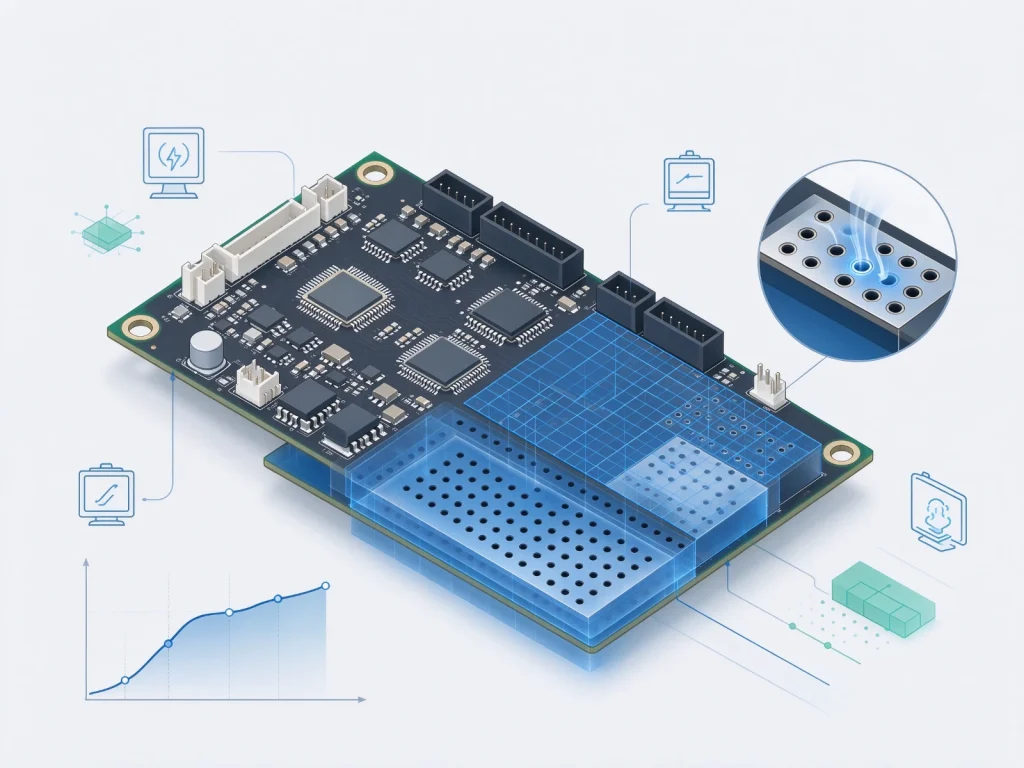
散热焊盘钢网分割成田字格、九宫格,把单一大密闭区域拆成多个小单元,缝隙就是排气通道。
PCB焊盘与过孔设计
散热焊盘增加导通孔,让气体从PCB底层排出,是低成本降空洞的关键手段。
回流曲线优化
厚铜板材大面积铜箔吸热快,必须多点热电偶采集功率焊盘的实际温度。
X-Ray空洞判读
单个焊盘中心集中空洞,风险远大于分散空洞,供应商交付须附带原始图像。
1. 钢网开孔设计:给挥发气体预留逃逸通道
整块开孔是大面积焊盘空洞集中的头号诱因。熔融锡膏先在焊盘边缘形成密封环,内部气体想跑也跑不掉。
行业成熟方案是把散热焊盘钢网分割成田字格、九宫格,把单一大密闭区域拆成多个小单元,缝隙就是排气通道。实操参数上,开孔总面积控制在焊盘60%–70%,留30%左右空白区域排气。混装板可以用阶梯钢网,把功率器件与细间距IC的锡膏量区分开。有一点要提醒:别盲目开大开孔,锡量不足导致润湿不良,问题一样不少。
2. PCB焊盘与散热过孔设计,打通底层排气通道
光靠钢网排气不够。在散热焊盘上增加导通孔,让气体从PCB底层排出,是低成本降空洞的关键手段。
过孔孔径得平衡:孔径过大,焊料漏锡、正面锡量不足;孔径过小,被助焊剂残渣堵住,排气直接失效。
工艺上,散热过孔必须做树脂塞孔加电镀整平。未塞孔的通孔会变成漏锡通道,空洞反而更严重。焊盘尺寸以器件规格书为基准适度放大,形成毛细填充通道,不能随手加宽。
3. 回流曲线优化,匹配厚铜驱动板的热平衡
伺服驱动板多是厚铜板材,大面积铜箔吸热快,同一块板上功率器件与板边的温差能到十几摄氏度。局部提前封边、气体被困,就是这么来的。
单点位测温不够用,必须多点热电偶采集功率焊盘的实际温度。恒温保温区间适当延长,让助焊剂充分挥发。板上同时带BGA器件的,要在RSP曲线与RP曲线之间做取舍,空洞和枕头效应得兼顾。
升温斜率也得管住。升温过快,助焊剂剧烈爆气、气泡大量产生;升温过慢,助焊剂在到达熔点前就消耗完了。真空回流焊能进一步压低空洞率,适合高可靠性项目。普通量产项目先把炉温优化到位,不必一上来就加设备投入。
4. X-Ray空洞判读:别只看平均值,重点盯空洞位置
行业通用基准是IPC-A-610标准:BGA单球空洞率≤25%。但伺服驱动板QFN散热焊盘不能直接套这个底线,得制定更严格的内控指标。
整板平均空洞率不是重点。单个焊盘中心集中空洞,风险远大于分散空洞。界面空洞——焊料与PCB焊盘结合处的气泡——破坏力比焊料内部空洞大得多,X-Ray检测时要重点识别。供应商交付必须附带原始X-Ray图像,只给“合格/不合格”文字结论的,追溯不良根源时会很被动。
三、采购评估PCBA加工厂:4个核心问题,甄别工艺能力
挑伺服驱动板PCBA供应商,设备清单看看就行,重点核查工艺冻结能力。
| 核查维度 | 具体问题 |
|---|---|
| 钢网方案 | QFN散热焊盘是否采用网格分割开孔?阶梯钢网是自有加工还是外协? |
| 炉温管控 | 有没有厚铜驱动板专用回流曲线?能否提供多点测温温差数据? |
| 检测标准 | 功率器件焊盘是抽检还是全检?空洞判据执行IPC标准还是客户定制标准?检测报告是否附带实拍图像? |
| 工艺管控 | 首件确认后钢网、炉温曲线是否归档锁定?换线生产是否重新调试留档? |
功率驱动板是高可靠性产品。稳定的工艺冻结机制,比单次样品的空洞检测结果更能说明批量一致性。
四、写在最后
伺服驱动板MOSFET、IGBT、QFN器件底部焊盘空洞,是设计、钢网、回流焊接、检测全链条的系统性问题。后期调炉温,治标不治本。
DFM阶段就把钢网网格开孔、散热过孔塞孔工艺锁定,厚铜板回流温度曲线优化到位,再建立严格的X-Ray空洞位置判定标准。空洞率才能稳定压在合格区间,长期过热失效和整机返修率也跟着降下来。
FAQ
Q:QFN散热焊盘空洞率多少合格?
A:工控伺服板建议内控≤15%,优于IPC-A-610的25%通用标准,且严控中心集中空洞。
Q:钢网整块开孔为什么会产生大量空洞?
A:边缘锡膏先熔融密封,内部助焊剂气体无法逃逸,被包裹在焊点内形成气泡。