一、先准确判定虚焊,避免故障方向误判
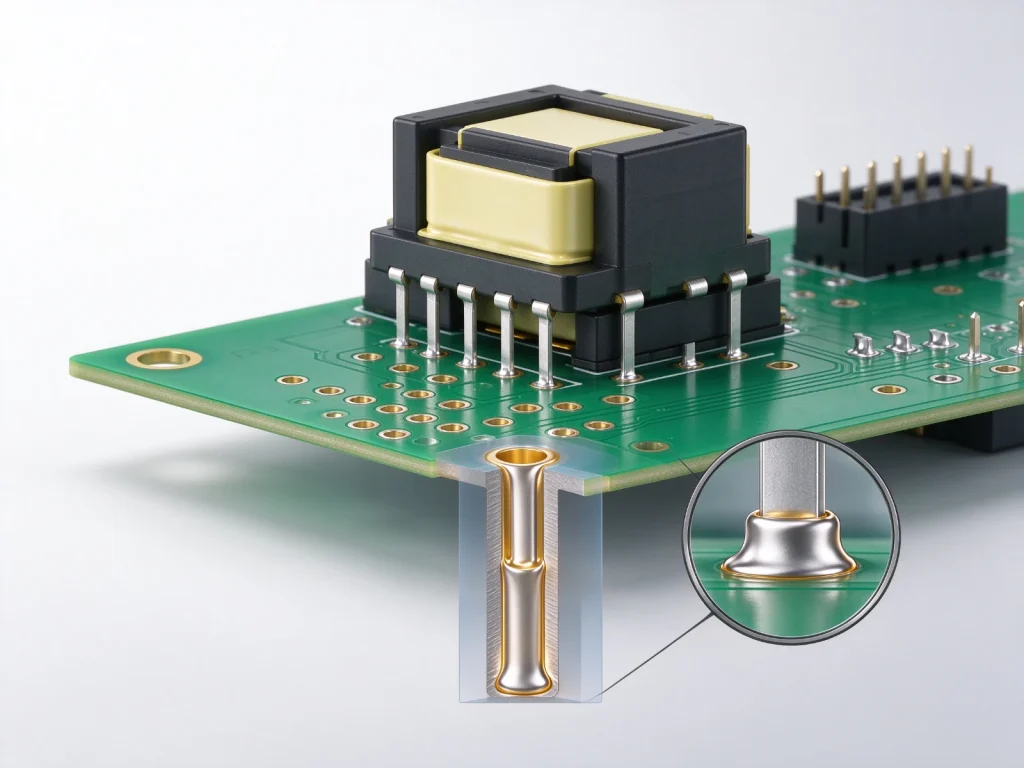
插件变压器虚焊,外观多是焊点发暗、润湿效果差,引脚周边伴随空洞或裂纹。电测时通断不稳定,轻敲或按压器件,通断状态会同步变化。
现场要先区分三类容易混淆的不良:假焊是表面看着已经焊合,受力拉扯引脚就直接脱落;冷焊是焊锡没有充分熔融,焊点呈颗粒状,金属间化合物没有形成;虚焊则是局部润湿不足,焊点形成不稳定的隐性连接。
假焊
表面看着已经焊合,受力拉扯引脚就直接脱落。
冷焊
焊锡没有充分熔融,焊点呈颗粒状,金属间化合物没有形成。
虚焊
局部润湿不足,焊点形成不稳定的隐性连接。
本体不良
引脚氧化、内部线圈断线、引脚根部松动,故障现象与虚焊高度重合。
误判很常见。变压器引脚氧化、内部线圈断线、引脚根部松动,呈现出来的故障现象和虚焊高度重合。拆解验证是最直接的办法:更换全新变压器后整机功能恢复,原器件引脚两端通断正常,故障根源就不在焊接环节。
检测手段各有适用场景。目检只能观察背面焊点成型状态;X-Ray用来核查孔内锡料填充水平与透锡率;拉力测试适合抽样验证焊点机械强度;切片分析多用于批量不良发生时做根因锁定。
二、来料管控:引脚可焊性、孔径匹配两大高发风险
引脚氧化是插件虚焊最常见的诱因。长期存放、散装包装、仓储温湿度管控不到位,引脚表面会生成氧化膜,阻碍焊料润湿。来料检验要同步核查引脚外观、库存周期以及包装防护状态。采购在BOM和检验规范里明确引脚可焊性标准,前置规避风险,比不良发生后追责有效得多。
引脚外径和PCB插件孔径的配合关系,直接影响焊接良率。孔径偏大,波峰焊阶段锡料容易从缝隙流失,引发透锡不足、空焊;孔径偏小,插件装配阻力大,强行压入会划伤孔壁铜镀层。行业实践中,孔径比引线直径大0.05~0.2mm属于合理区间。变压器引脚普遍偏粗,打样阶段必须拿实物做验证,不能只依靠器件封装图纸直接放行。
三、焊接工艺:助焊剂、预热、锡波参数协同管控
助焊剂喷涂量不足,引脚、焊盘表面的氧化层清不干净,润湿能力下降;喷涂过量,又会带来残留、锡珠飞溅等衍生问题。喷涂均匀性可以用水敏纸过板来验证,整张试纸变色均匀,才算满足要求。
预热温度偏低,助焊剂活性无法充分激活,透锡率上不去;预热过高,助焊剂提前分解失效,焊点发干。锡炉温度、浸锡时长、波峰高度,需要匹配板厚与孔径。变压器热容量大,引脚升温速度慢,热量供给不足时,焊点内部金属间化合物生成不充分,外观看着连上,实际机械强度偏弱。
选择性焊接、手工补焊要单独制定管控要求。烙铁接触角度、加热时长直接决定热量传递效率。粗引脚需要更大的烙铁接触面积,但加热过量会破坏变压器内部绝缘层。
四、DFM设计缺陷,量产调参难以补救
波峰焊遮蔽效应在变压器PCBA上会被放大。变压器本体高度大,布局时如果紧贴小型元器件,或是摆在锡流上游位置,会形成锡流阴影区,后方焊点得不到锡波有效覆盖,固定位置反复出现虚焊。长条形插件器件,布局尽量顺着锡流方向摆放。
焊盘环宽设计同样左右焊接质量。环宽过小,焊料铺展空间不足;环宽过大,焊点饱满度达不到标准。插件孔与引脚间隙,DFM评审阶段就要结合变压器实物核对,不能单纯参考器件规格书。前期DFM把这几项核对到位,量产阶段可以省去大量工艺调试与返修工作。
五、检测与追溯:过程管控优先,返修不能作为兜底方案
AOI对插件焊点检测存在天然局限。它只能识别插件背面焊点外观与爬锡高度,孔内透锡状态、内部空洞无法识别。X-Ray适合抽检孔内填充质量与透锡率,多用于批量不良溯源分析。ICT能够检出开路短路,但间歇性虚焊很难被稳定捕捉;FCT整机功能测试可以暴露一部分故障,前提是测试方案完整覆盖变压器相关电路。
批次追溯体系,需要串联焊接参数、来料批次、设备运行记录、不良数据。一旦集中爆发虚焊,可快速定位根因,比如变压器引脚镀层更换、预热温区出现温度漂移。返修环节要配套明确的复检标准,规避二次焊接带来的热损伤、孔内新缺陷。
六、采购与硬件工程师落地动作
采购
供应商评估时,重点确认几项内容:变压器引脚可焊性检验方案、仓储周期管控机制、波峰焊工艺参数留存标准、透锡率判定规范。评估良率数据不要只看整体良率,尽量拆分出插件焊接段不良数据。在检验条款写入引脚氧化判定标准、来料孔径实物确认要求。
硬件工程师
DFM评审重点核查变压器布局方向、锡流遮挡风险、插件孔实物间隙、焊盘环宽。试产首件阶段,安排X-Ray或切片抽检透锡率,不能仅凭功能测试通过就直接放行。变压器更换供应商、变更引脚镀层、切换批次,都要重新开展焊接工艺验证。
FAQ
Q:插件变压器虚焊,X-Ray一定能检出吗?
A:X-Ray可以直观查看插件孔内部锡料填充高度、透锡率,对孔内空洞识别效果好,但对于极细微、间歇性的接触不良,存在漏检概率。实际生产一般采用X-Ray抽样加FCT通电测试的组合方案,提升检出能力。
Q:波峰焊阴影区怎么规避?
A:核心是器件布局优化。高本体变压器不要放在锡流上游阻挡后方焊点;长插件顺着锡流方向摆放;高密度区域可以调整器件间距,必要时改用选择性焊接,绕开遮蔽问题。
Q:变压器引脚镀层变更,为什么要重做焊接验证?
A:不同镀层(镀锡、镀锡铅等)的可焊性差异明显。镀层材质、厚度变更会改变引脚润湿特性,原有波峰焊预热、锡温参数不再适配,容易诱发虚焊。物料镀层变更属于关键变更,必须触发工艺验证。
Q:孔径预留0.05~0.2mm间隙,变压器引脚都适用吗?
A:该区间为行业通用参考范围。变压器引脚粗细、引脚公差、PCB孔加工能力都会影响适配结果。引脚直径偏大的大功率变压器,优先实物试装确认,不能直接套用固定数值。
Q:虚焊返修时,最容易踩什么坑?
A:返修加热时间过长,热量传导进变压器内部,损伤线圈绝缘层,后期出现隐性线圈不良。另外返修容易造成孔壁铜层剥离,二次焊点机械可靠性下降,返修后必须增加专项复检。
Q:怎么区分是变压器本体不良还是焊接虚焊?
A:替换验证是最直接的手段。拆下原器件,单独测变压器线圈通断正常;更换新变压器后整机故障消失,大概率属于焊接问题。如果换新器件故障依旧,就要排查PCB线路、电源或者电路其他器件。
Q:选择性焊接对比波峰焊,对变压器虚焊管控有哪些优势?
A:选择性焊接只对目标插件引脚局部上锡,不会大面积受热。可以规避大板、密集器件区域的锡流遮蔽效应,减少周边元器件受热冲击,热容量大的变压器焊接热输入更容易精准控制,降低虚焊风险。
Q:AOI看插件焊点外观合格,还会存在内部虚焊吗?
A:会。AOI采集的是板背面焊点外观、爬锡高度,插件孔内部锡填充情况看不到。部分焊点外部成型漂亮,但孔内透锡不足,属于隐性虚焊,外观检测无法识别,需要搭配X-Ray抽检。
英特丽的插件焊接与波峰焊加工能力
变压器PCBA的虚焊管控,落到制造端,拼的是插件焊接段的工艺配置和过程记录能力。湖北英特丽电子科技有限公司位于湖北洪湖,专注PCBA代工代料、SMT贴片加工、DIP插件加工、OEM/ODM代工代料一站式服务,插件与波峰焊段按标准化流程管控,可配合客户完成DFM评审、首件验证与批次追溯。