花屏在投影仪主板上的典型表现与影响
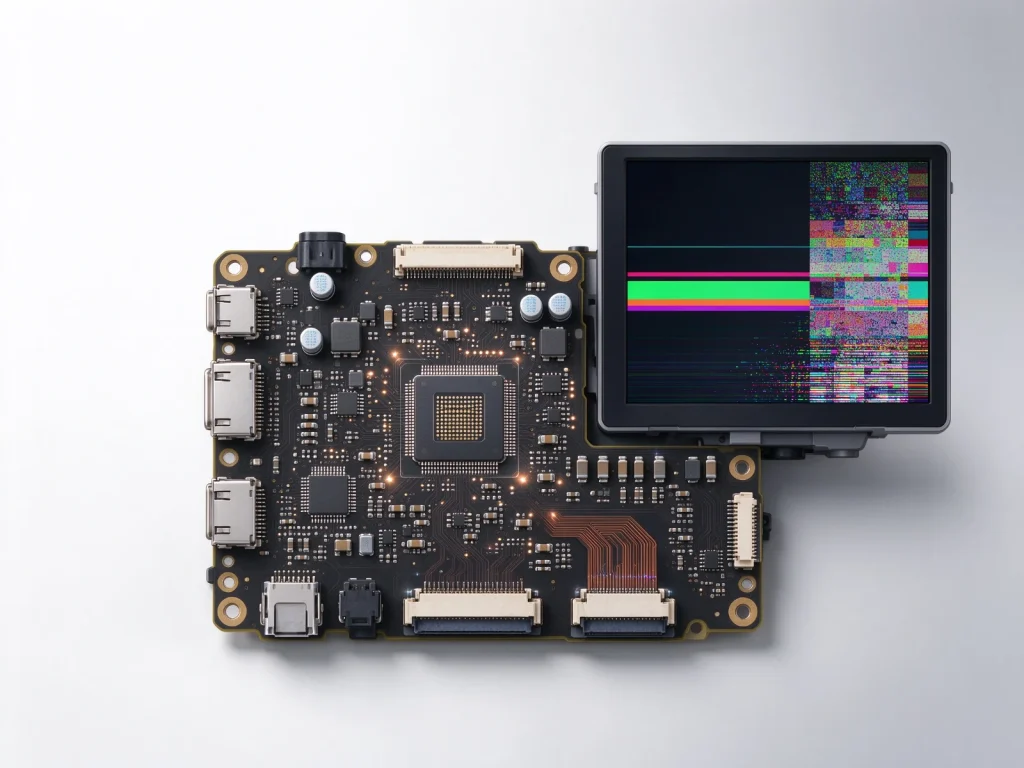
花屏的形态很多。彩色竖条或横纹、画面局部色块异常、整体闪烁、雪花噪点,还有一种是开机后短暂正常、随后间歇性黑屏再恢复。不同形态指向不同的根因方向,但共同点是一致的:画面信号在传输或处理过程中出现了中断、干扰或数据错误。
先要区分两类花屏。一类是方案设计或软件导致的,比如驱动时序不匹配、固件Bug、分辨率兼容性问题。这类花屏通常与特定画面内容或特定输入源相关,换个信号源或升级固件后可能就消失了。另一类是SMT贴片环节导致的,根因集中在焊点连接和信号传输两个维度,表现为随机性、批次性,或者在轻压主板、晃动连接器时发生变化。
花屏对整机的影响是连锁的。出厂良率下降只是第一层,更麻烦的是售后返修率上升。花屏往往不是“完全不能用”,而是“时好时坏”,用户可能在过了退换期后才频繁遇到,返修成本就落到了品牌方头上。对于走量的投影仪产品,批次性花屏一旦流出,品牌口碑的损失远大于单批加工费。
SMT贴片环节导致花屏的六类核心原因
BGA和DMD芯片焊接不良
DMD芯片底座对焊接平整度和共面性要求极高。虚焊、冷焊、气泡或连锡,任何一个焊点失效都可能导致画面异常。焊点间距小、热容量大,回流焊曲线设置不当容易造成局部冷焊。
高速信号走线阻抗不连续
HDMI、MIPI、LVDS等高速信号对阻抗匹配非常敏感。焊盘设计、钢网开窗尺寸、锡量控制,都会影响焊接后信号线的阻抗一致性,偏差超标则眼图恶化。
连接器或排针虚焊、偏移
光机接口、FPC连接器在过炉后可能出现偏移或少锡,导致信号传输间歇性中断。典型特征是轻压连接器附近区域,花屏现象会变化或暂时消失。
锡珠或助焊剂残留导致微短路
细间距引脚之间残留锡珠,或清洗不彻底的助焊剂在高温高湿环境下吸潮,都可能引发漏电或微短路,常温下不明显,老化后才暴露。
元件偏移或立碑
小尺寸电阻电容在回流焊中立碑或偏移,导致信号链路开路或参数漂移。AOI检测通常能发现,但程序覆盖不全或误判率偏高时会漏到后段。
PCB来料本身的问题
孔铜断裂、阻抗线宽偏差、表面处理氧化,这些来料缺陷在贴片前可能无法完全检出,贴片后才会暴露。SMT贴片在这里的角色是“放大器”。
如何快速定位花屏是SMT问题还是其他环节问题
排查顺序建议从外到内、从易到难。第一步,观察花屏现象是否与特定画面内容、特定分辨率或特定输入源相关。如果是,先排查方案和固件。第二步,检查连接器、FPC排线是否插紧、有无偏移或氧化。第三步,用X-Ray检查BGA和DMD芯片焊点,看是否有气泡、连锡或虚焊。第四步,用示波器测高速信号的眼图,判断阻抗一致性是否达标。
区分方法有一个实用的经验:如果花屏在轻压主板或晃动连接器时发生变化,大概率是焊接或连接问题;如果花屏位置固定、花纹固定,不随压力变化,则偏向信号完整性或芯片本身的问题。
常用工具包括X-Ray、AOI复检、万用表测通断、示波器看信号眼图。需要提醒的是,在实际案例中,SMT焊接缺陷导致的花屏占比往往被低估。很多工程师第一反应是怀疑方案设计或芯片不良,但拆解分析后发现问题出在焊点连接上。
从SMT工艺角度,如何预防花屏不良
DFM前置评审是第一道防线。焊盘设计是否匹配元件封装、钢网开窗面积是否合理、高速信号线的布局是否避开干扰源,这些问题在开线前审核,成本最低。建议在Gerber和BOM确认阶段就完成可制造性评审,而不是等贴片完成后再返工。
SPI锡膏检测应纳入过程管控。印刷环节的锡量一致性是后续焊接质量的基础。锡量偏多容易导致连锡和锡珠,锡量偏少容易导致虚焊和冷焊。SPI数据不只是“过或不过”,而应该作为过程能力指标持续监控。
回流焊曲线需要针对投影仪主板的特殊性优化。DMD芯片、BGA、大尺寸连接器等热敏感元件,对升温速率、峰值温度、回流时间都有不同要求。分区设定温度曲线,避免冷焊和过热损伤,是预防花屏的关键工艺环节。
AOI和X-Ray组合检测,两者互补。AOI查表面焊点的形态、偏移、少锡,X-Ray查BGA内部气泡、连锡和焊球完整性。对于投影仪主板这类混合了细间距元件和大型芯片的产品,单一检测手段不够。
洁净度管控常被忽视。助焊剂残留清洗不彻底、车间温湿度控制不到位、防静电措施执行不严,都会增加微短路和信号异常的风险。这类问题不一定立刻表现为花屏,但会在批次一致性上留下隐患。
批次一致性管理靠SPC监控关键工艺参数。锡膏厚度、贴片压力、回流焊温度、AOI误判率,这些参数如果只靠“开机检查一次”,批次波动就难以避免。用数据监控过程,才能在花屏出现之前发现趋势。
采购和工程师在选SMT贴片厂时该关注什么
| 考察维度 | 关注要点 | 对花屏风险的影响 |
|---|---|---|
| 设备能力 | 是否配备X-Ray、SPI、AOI,贴片机精度是否满足DMD芯片和细间距元件要求 | 没有X-Ray,BGA和DMD芯片内部焊接质量无法有效评估 |
| 工艺经验 | 是否做过DLP或LCOS投影仪主板,是否了解光机接口和高速信号板要求 | 有积累的工艺窗口,能减少试产阶段的批次波动 |
| DFM能力 | 主动做可制造性评审,还是客户给什么就做什么 | 主动评审能在开线前指出设计风险,降低返工概率 |
| 品质数据 | 直通率、批次一致性、客诉率是否提供连续多批数据 | 单次样品做好不难,长期稳定才决定花屏风险高低 |
| 物料管理 | DMD芯片等贵重物料的防静电、防潮、追溯管理是否规范 | 物料受潮过炉,BGA气泡率上升;防静电不到位,芯片可能内伤 |
| 沟通效率 | 出问题后能否快速响应、提供检测报告和改善方案 | 花屏定位需要SMT厂和方案方配合,响应慢会拖长排查周期 |
总结——花屏问题的核心是“连接可靠性”
下次遇到投影仪主板花屏,按“连接器→BGA→信号线→来料”的顺序排查,先做易操作、低成本的检查,再逐步深入。选SMT贴片厂时,把X-Ray检测能力和DFM评审流程作为硬性门槛——这两项不具备,花屏风险就只能靠运气拦截。花屏不可怕,可怕的是不知道问题出在哪一层,也不知道找谁一起定位。