项目落地时,常见的情况是前期选型没看细、工艺标准没定清,到了后期温升超标、防护失效、批量不良,返工和交付成本一起上来了。下面按工艺要求、选型维度、打样量产验证这条线,把实操标准梳理一遍,研发工程师可以拿来核对规格书,采购可以拿来做供应商初筛和量产对接。
二、电火灶控制板PCBA构成与恶劣工作工况
2.1 核心电路构成
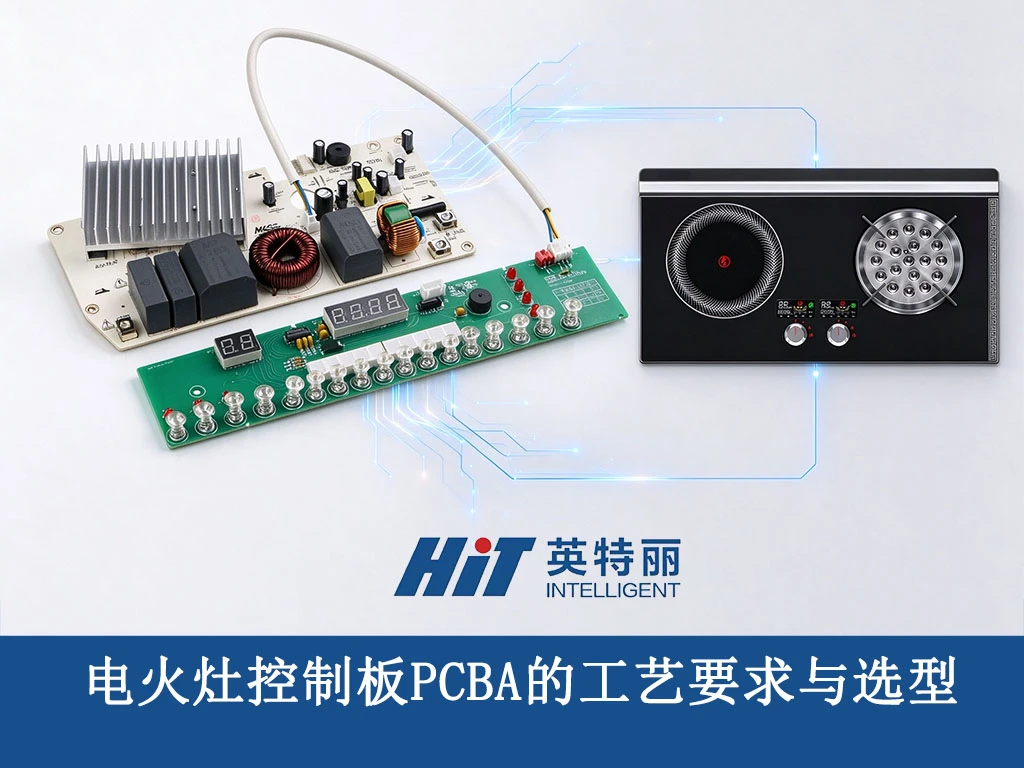
一块标准的电火灶控制板PCBA,主要由五部分功能电路组成,各模块配合保障整机运行:
MCU控制电路
承担整机逻辑运算、状态监测、故障判断与功能调控。
功率驱动电路
负责加热回路通断和功率调节,是承载大电流的核心模块。
采样电路
实时采集电压、电流、温度,为过载保护和温控调节提供数据。
人机交互与通信接口
实现按键操作、屏幕显示、状态提示,以及控制板与整机其他模块的数据联动。
2.2 特殊工况带来的PCBA硬性要求
电火灶的工况和普通小家电不在一个量级。长期大电流运行,走线温升容易超标,功率器件区域热量集中;厨房环境油烟重、湿度高,对电路板是持续侵蚀。放到这个场景里,电火灶PCBA要满足四条硬标准:耐高温板材、与载流匹配的铜厚和走线、高耐温等级元器件、适配厨卫场景的防护工艺。这些是硬件层面的底线,不是可选项。
三、电火灶控制板PCBA核心工艺要求
工艺是PCBA稳定运行的基础。电火灶大功率、高湿热的场景,对走线、焊接、散热、防护、测试这五块提出了实打实的要求,缺一块都容易出问题。
3.1 大电流走线工艺(核心关键)
铜厚、线宽、过孔数量,这三项决定PCBA的载流能力和温升表现。铜厚不足、线宽过窄,满负载跑起来会快速发热;过孔数量不够,电流集中处就成了薄弱点,长期用下来容易烧板、断路。走线参数要结合设备持续电流和峰值电流精准核算,靠经验估容易留隐患。
3.2 功率器件焊接工艺
功率器件是发热核心,焊接质量直接影响导热效率和可靠性。生产中,回流焊温区要严格匹配器件耐温曲线,功率器件的散热焊盘要保证足够焊接面积,焊点空洞率要压住。空洞率过高会明显拉低导热性能,在电火灶持续高温工况下,器件过热失效、接触不良这类批量问题就容易冒出来。
3.3 系统化散热工艺
电火灶PCBA的散热,靠单一设计解决不了,要器件布局、导热材料、PCB基材散热三方面配合。功率器件过度集中会形成局部热点,热量散不出去;导热材料选型不匹配,加了散热结构也达不到预期降温效果。三者协同优化,才能把整机温升控制住,支撑长时间大功率运行。
3.4 三防涂覆防护工艺
厨房油烟和湿气会持续侵蚀焊点与走线,加速氧化、拉低绝缘性能,进而引发短路、漏电。三防涂覆是适配厨卫场景的关键防护工艺,要根据整机防护等级和使用环境确定方案,明确涂覆面、涂覆材质与厚度,有效阻隔水汽和油烟腐蚀,延长控制板寿命。
3.5 全流程测试工艺
完整的测试流程是量产品质的保障,要覆盖ICT、FCT、老化测试全环节。ICT检测焊接缺陷与元件参数异常;FCT验证整机功能完整性;老化测试专门筛选早期失效隐患。电火灶的核心指标,比如过载保护、温升阈值、通信稳定性、故障响应,必须在FCT与老化环节重点覆盖,只做简单通电测试就出货的粗放模式要杜绝。
四、PCBA选型:工程师与采购核心核对维度
电火灶PCBA选型需要供需双方协同把控。工程师侧重技术可行性,采购侧重量产交付能力,各自盯住自己那一块,才能把技术和交付风险都压下来。
4.1 工程师核心核查要点
聚焦技术匹配度与可制造性,优先核查资料完整性和优化能力:Gerber文件、BOM清单、坐标文件、测试规范要全套齐全;重点评估供应商DFM反馈效率,设计缺陷暴露得越早,后期改板成本越低,工艺与设计的匹配度也更有保障。
4.2 采购核心核查要点
聚焦量产交付与品控稳定性,重点核对起订量、标准交期、核心物料采购周期、工艺变更管理流程、批次追溯体系。关键元器件交期要提前核查,生产计划提前排布,避免物料滞后拖累整机项目进度。
4.3 供需双方共同确认要点
共同核查两件事:一是工厂加工能力是否匹配大功率电火灶板卡的工艺难度;二是测试设备与流程是否覆盖全部关键性能指标。行业里常见的两个漏洞要避开:只谈价格忽略测试覆盖率,只谈工艺忽略交付稳定性。这两点从源头堵住,量产不良和交期延误的概率会小很多。
五、电火灶PCBA加工厂工艺能力评估标准
选对加工厂,是PCBA品质稳定的关键。可以从SMT工艺、测试能力、品控体系、工程支持、产能交付五个维度系统评估。
5.1 SMT工艺能力
重点核查贴片精度、回流焊温区数量、AOI检测配置。高精度贴片保障小封装器件焊接良率;多温区回流焊能适配不同功率器件的焊接曲线;全套AOI设备可实现焊接缺陷全流程筛查,贴片工艺稳定性才有支撑。
5.2 全维度测试能力
核查ICT、FCT、老化测试设备配置与标准化流程,重点确认测试覆盖率、判定标准、异常处理机制。设备齐全只是基础,标准化的测试流程才能把温升异常、保护失效、通信故障这类隐性问题筛出来。
5.3 标准化品控体系
完善的品控体系包含来料检验、过程巡检、成品出货检验、完整批次记录四个环节。批次记录全程可追溯,出现不良时能快速定位工艺或物料隐患,整改效率才上得来。
5.4 专业工程支持
重点关注DFM快速反馈、打样响应效率、工艺与物料变更通知机制。工艺变更通知最容易被忽略,物料替换、工艺参数调整如果没有提前同步,整机验证就会滞后,批量适配问题随之而来。
5.5 产能与交付稳定性
区分打样与量产的工艺差异,核查小批量试产到大规模量产的工艺衔接方案、参数固化标准与交期稳定性。“打样合格、量产翻车”是行业里常见的问题,提前把衔接环节问清楚,能省掉不少后续麻烦。
六、打样到量产:全阶段工艺验证衔接要点
从打样、小批量试产到量产,要建立分层验证机制,一步步排查隐患,保障批次一致性。
6.1 打样阶段:验证核心性能
聚焦核心功能与稳定性测试,重点核查保护动作灵敏度、满载温升表现、静态自耗电、通信运行稳定性,确认板卡能适配电火灶大功率、长时间运行的核心工况。
6.2 小批量试产:验证工艺与良率
核心核查SMT贴片良率、功能测试覆盖率、批次一致性,重点排查印刷偏移、回流曲线偏差、测试节拍不足这类量产隐性问题,提前把工艺参数调好。
6.3 量产阶段:严控标准与稳定性
量产的核心风险集中在物料替代、工艺参数漂移、测试标准执行不统一。物料替代必须提前测试验证才能切换;工艺参数定期复核,标准化作业流程固化下来;各班次测试判定标准统一,批次品质差异才能压住。
建议企业建一份专属核对清单,把电流参数、工艺标准、测试项目、交付要求这些维度都列进去,逐项确认落地,量产风险能降到较低水平。
七、常见问题FAQ(SEO结构化问答)
| 问题 | 解答 |
|---|---|
| 电火灶控制板PCBA对铜厚和板材有特殊要求吗? | 有严格要求。相比普通小家电,电火灶大功率工况下要预留充足余量,铜厚、线宽需结合持续电流、峰值电流精准核算,板材要选高耐温等级基材,避免长期高温运行出现板材变形、绝缘下降、温升超标。 |
| 电火灶PCBA三防涂覆必须做吗?做与不做差异是什么? | 不是强制标配,但厨卫高湿、油烟环境下,建议常规做三防涂覆。未做涂覆的板卡容易出现焊点氧化、线路腐蚀、绝缘失效,长期使用故障率明显上升;涂覆后能有效阻隔水汽和油烟侵蚀,绝缘性能更稳定,电路板寿命也更有保障。 |
| 电火灶PCBA打样需要提供哪些资料?周期受哪些因素影响? | 打样需提供Gerber文件、完整BOM清单、坐标文件、标准化测试规范四项核心资料。打样周期主要受资料完整性、核心元器件采购周期、工厂排产计划影响,资料越完整,前期确认效率越高,周期越可控。 |
| 如何判断PCBA加工厂的测试能力能否满足电火灶生产要求? | 核心看测试覆盖维度。合格的工厂需在FCT测试、老化测试环节,完整覆盖保护动作、温升检测、自耗电、通信稳定性等核心项目,而非仅做基础通电测试。可以直接要求供应商提供详细测试项目清单、判定标准与老化测试报告。 |
| 小批量试产最容易忽略的工艺问题是什么? | 最容易忽略的是测试节拍匹配度与工艺参数稳定性。多数试产只关注功能是否正常,没有记录工艺参数波动和测试效率短板,到了量产阶段,参数漂移、测试漏检、批次品质不一致这类批量问题就会显现。 |
八、总结
电火灶控制板PCBA的品质核心,不在基础电路设计,而在适配大功率、高湿热特殊工况的工艺标准、精准选型与全流程验证。企业在选型阶段,先把设备负载工况、电流参数与防护认证要求明确下来,再对照本文的工艺标准核查供应商能力,通过打样、小批量试产层层验证,把量产工艺与测试标准固化住。前期标准化做到位,量产返工、品质异常、交付延期这些问题,大多可以提前避开,电火灶整机的长期稳定运行也更有底。