一、车载FPC焊接可靠性核心定义:为何车规标准远严于消费电子
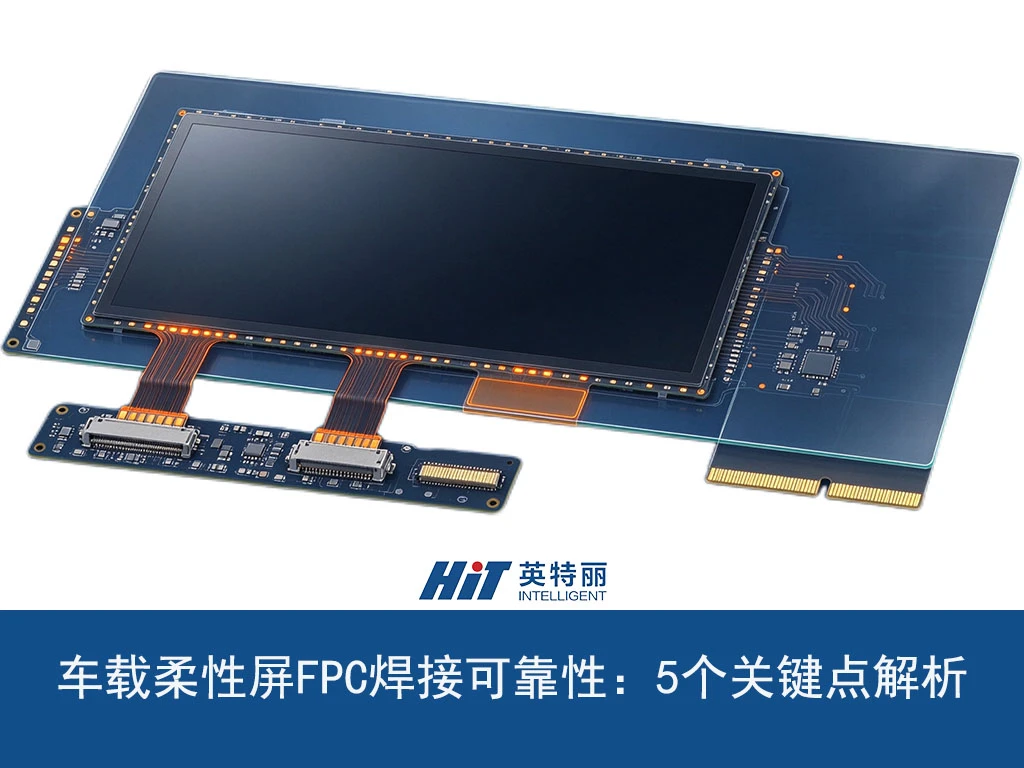
车载FPC负责柔性屏面板、触控模块、背光电路、驱动板与主控PCBA之间的信号和电力传输。常见互连方式有四种:热压焊接、ACF导电胶绑定、激光焊接、连接器插接。每种工艺适配的装配空间、密度需求和维修场景不同,选型时要结合产品结构一起看,不能单独判断。
热压焊接
适合高密度固定连接,对焊盘设计和工艺精度要求很高。
ACF导电胶绑定
主要用于玻璃与FPC精密绑定,适合高密度走线场景。
激光焊接
适用于特定高精度互连场景,对设备与参数控制要求较高。
连接器插接
适合后期需要维修、频繁插拔的结构,可维护性好。
车规标准比消费电子严,原因就在工况。整车长期承受-40℃~85℃温度循环、冷热冲击、85℃/85%RH高温高湿和持续车身振动,柔性屏曲面贴合还会带来持续性结构应力。焊接互连一旦失效,接触电阻会升高,电路可能开路,显示花屏、触控失灵都可能出现,严重时还会造成批量售后故障与产品召回。
基于行车安全和产品稳定性要求,车载FPC焊接生产必须遵循 IATF16949 质量管理体系、AEC-Q车规元器件标准、ISO16750车载环境标准,同时满足车企PPAP生产件批准程序。这些要求对工艺一致性、生产可追溯性和批次稳定性形成了强约束。
二、车规级FPC互连材料选型:全维度匹配方案
FPC焊接失效,多数根源是材料适配性不足。车载柔性屏FPC系统选型,需要围绕基材、铜箔、表面工艺、焊接辅料、连接器件做整体匹配,避免单项参数达标、整体却适配失败。
1、FPC本体核心参数选型
PI基材耐温、抗老化、抗弯折,适合车载高低温循环工况,应优先考虑。铜箔厚度要平衡电路载流能力和柔性弯折性能,太厚或太薄都可能带来问题,长期弯折开裂尤其要防。表面处理工艺,比如ENIG沉金、OSP防氧化、镀金,直接影响焊接润湿性、抗氧化能力和长期导通稳定性。补强板、金手指尺寸、引脚间距,也要根据绑定、插接、热压等工艺做标准化设计,避免结构应力集中。
2、焊接与绑定材料匹配
车载焊接分有铅、无铅两大体系,两者工艺窗口、合金熔点、润湿特性差异较大,必须和FPC表面镀层工艺严格匹配,否则容易虚焊、脱焊。ACF导电胶主要用于玻璃与FPC精密绑定,适合高密度走线;连接器插接方案适合后期需要维修、频繁插拔的结构;热压焊接适合高密度固定连接,对焊盘设计和工艺精度要求很高。
3、焊盘标准化设计要求
焊盘宽度、间距、长度、倒角、散热布局都要标准化设计。结构不合理,焊接应力集中、虚焊、焊盘脱落等隐患就会冒出来。材料匹配核查要覆盖四项核心指标,工程师和采购联合评审,能把材料错配风险提前挡掉。
| 核查指标 | 说明 |
|---|---|
| 镀层焊料兼容性 | 表面处理工艺与焊料体系需匹配,防止虚焊、脱焊 |
| 热膨胀系数匹配度 | 材料间热膨胀系数差异过大会导致应力集中 |
| 材料吸湿率 | 影响高温高湿环境下的长期可靠性 |
| 耐温等级 | 需满足车载高低温循环工况要求 |
三、热压焊接工艺管控:温度、压力、时间、治具核心参数
热压焊接是车载柔性屏FPC量产的主流工艺。工艺参数控制得稳不稳,直接决定焊接一致性和可靠性,也决定量产良率。四个核心变量需要重点盯。
1、温度曲线管控
预热、升温、保温、冷却四段式标准曲线要严格执行,不能随意调参。管控重点不只是焊头设定温度,还要监测焊接界面实际温度、全域温度均匀性,定期校准热电偶设备。温度偏差一旦出现,冷焊、虚焊、基材烫伤都可能随之而来。
2、压力与平行度管控
焊接压力过小,焊料润湿不足,容易虚焊;压力过大,会挤压损伤FPC基材,甚至让焊盘变形。高精度治具在这里很关键,它要保障压力均匀分布和焊头平行度,避免局部压力不均引发焊接缺陷。
3、焊接时长管控
焊接时间太短,焊接不充分,会形成冷焊缺陷;时间太长,焊盘脱落、PI基材老化损伤的风险都会上升。具体时长要结合材料特性来定,锁定后不要随意改动。
4、前置处理与过程管控
量产前要完成FPC烘烤去湿、等离子清洗、氧化层去除和杂质清洁,这些步骤对焊接良率提升很直接。工艺窗口可用DOE实验确定,首件确认、SPC过程统计监控、全程防静电管控都要落实。材料、设备发生变更后,工艺参数必须重新验证,否则量产稳定性很难保证。
四、车规级检验与可靠性验证:全流程测试体系
和消费电子的抽检标准不同,车载FPC需要建立在线检验、环境可靠性、机械性能、寿命老化相结合的验证体系,才能满足车规严苛的验收要求。
1、在线过程检验
AOI视觉检测、显微观测、X-Ray内部探伤、接触电阻测试、拉力/剥离测试,这些手段要配合使用。它们能排查虚焊、焊接偏移、杂质污染、导电粒子压痕不足等隐性缺陷,把单品焊接质量控制在过程里。
2、车载环境可靠性测试
温度循环、冷热冲击、高温高湿、整车振动、机械冲击测试都要覆盖。目的就是模拟全工况行车环境,验证焊接结构的抗老化、抗疲劳能力。
3、机械与寿命测试
FPC反复弯折、端子拉拔、连接器插拔寿命、曲面贴合应力测试,属于机械层面的验证。搭配高温通电老化测试,全程监测接触电阻变化,可以提前暴露长期失效隐患。
4、失效分析与批次追溯
AQL抽检标准、失效判定依据要明确。针对不良品,可通过切片分析、SEM/EDS材质分析、染色渗透、热成像检测定位根因。批次追溯体系也要完整,设备参数、生产批次、测试数据、操作人员信息都要留存,量产异常才能快速定位。
五、常见失效模式、量产排查与供应商选型审核标准
1、高频失效模式与排查逻辑
车载FPC焊接常见问题包括:虚焊、冷焊、焊盘脱落、ACF导电粒子压损不足、线路腐蚀、弯折疲劳开裂、接触电阻漂移。排查时按顺序走:先核查结构设计合理性,再核验材料匹配性,接着校准工艺参数,最终排查测试工况与使用环境,这样更容易定位问题根源。
2、采购端供应商审核要点
采购选型重点核查这些:供应商是否有车规级专属产线、IATF16949体系认证、PPAP交付能力、完整的EOL测试体系、产品追溯系统、失效分析与快速异常响应能力。同时也要评估量产MOQ、交付周期、物料变更管控流程,保障批量交付稳定。
3、工程师量产DFM评审清单
DFM/DFA可制造性评审要提前介入。重点核查FPC规格参数、连接器匹配型号、焊料/ACF材质、工艺窗口、测试点位、治具方案、包装运输防损规范,从设计端把量产风险压下去。
六、总结
车载柔性屏FPC焊接可靠性,不是单一焊接工艺能解决的问题,它需要设计、材料、工艺、测试、供应链管控协同起来。相比消费电子,车规产品更看重全生命周期稳定性、批次一致性和可追溯性。
企业量产落地时,建议建立跨部门标准化核查清单。前期完成DFM深度评审、材料匹配验证、工艺窗口锁定,通过全套车规可靠性测试验证后,再启动批量生产。供应商的车规生产能力也要严格审核,从源头减少焊接失效、屏幕触控异常、批量售后故障等问题,保障车载柔性屏模组的量产品质与行车使用稳定性。