一、车规PCBA与普通消费类PCBA的核心区别
汽车电子PCBA用在车辆核心安全部件上,BMS电池管理板、VCU整车控制板、车载传感器、域控制器、车载电源、座舱电子都算。这些板子跟行驶安全和长期稳定性直接挂钩,不是消费类板卡能替代的。两者的差异,主要在标准、可靠性、追溯体系三块。
评判逻辑也不一样。消费类PCBA看功能实现、成本控制、交付速度,容错空间大;车规PCBA得在极端温度、高频振动、高湿环境、长寿命、低失效率之间找平衡,工艺稳定性和体系规范性要求高得多。
行业通用车规标准是选型基础,也是供需双方对齐能力的依据,常见的有:IATF 16949汽车质量体系、AEC-Q元器件可靠性规范、IPC-A-610 Class 2/3车规验收等级、ISO 26262功能安全标准。选型第一步,先明确自己产品的车规等级。等级不匹配,比报价、比交期都没意义。
追溯和变更管理的差距更大。消费类PCBA一般留个出货记录就够,售后追溯需求低;车规PCBA要求全链路可追溯,从元器件入库、SMT生产、工序检测到成品出货,批次和序列号要一对一管理。同时还得具备APQP/PPAP全套文件、PCN工程变更通知、异常8D报告闭环能力,每个生产环节都能反向查证、经得起审核。
二、湖北汽车电子PCBA产业基础与区位优势
湖北汽车产业布局比较完整,分工清晰、配套闭环,给本地武汉车规PCBA加工产业打了底。武汉是核心枢纽,主流整车厂、汽车电子研发中心集中,偏重新品研发、方案验证、样品迭代;襄阳、十堰、随州聚焦商用车整车和零部件制造,批量量产配套需求更多。
武汉城市圈北部的孝感、孝昌,依托京广铁路、京港澳高速,承接武汉汽车电子产业外溢配套比较顺。物流半径短,工程沟通方便,适合汽车电子项目高频改版、反复验证的节奏。
面对面工程对接
DFM评审、工艺优化、变更同步能快速推进,减少跨区域沟通损耗。
本地物流高效
打样、试样、补货周期通常优于深圳、长三角外地厂家。
小批量试产协同
产线换线灵活,能跟上车企研发迭代的节奏。
短板要看清
高端原装元器件现货储备、深度供应链资源不如珠三角、长三角。
选湖北本土车规PCBA厂家,优势主要在三块:面对面工程对接,DFM评审、工艺优化、变更同步能快速推进;本地物流高效,打样、试样、补货周期通常优于深圳、长三角外地厂家;小批量试产协同性强,能跟上车企研发迭代。短板也要看清:湖北高端原装元器件现货储备、深度供应链资源不如珠三角、长三角。选型时得重点审核厂家的元器件代采能力、授权渠道资质、物料管控体系。
还要提醒一句:别盲目本地化。距离近不等于能力匹配。厂家没有正规车规体系、没有PPAP交付经验、没有全链路追溯能力,再近也会给量产埋雷。
三、车规级PCBA核心工艺与车规品控要点
车规PCBA的良率、稳定性、可靠性,在项目初期的工程评审阶段就基本定型了。整套工艺和品控体系跟消费类生产不是一回事,全流程标准化、可管控、可追溯。
1、前期DFM/DFA工程评审
这是规避量产缺陷的第一道关卡。车规项目投产前,得完成细致的DFM/DFA可制造性、可装配性评审,针对焊盘设计、拼板方案、工艺边预留、精密元件间距、测试点布局逐项优化。车规板卡的焊接不良、测试盲区、装配隐患,很多能在评审阶段提前规避,从源头降低量产风险。
2、全流程物料管控
车规元器件管控容错率很低。要严格审核元器件授权供货渠道,规范MSL防潮等级管控、物料有效期管理、替代料评审确认机制,做到每批物料可追溯、可隔离,避免非标物料、过期物料、无资质替代料流入产线。
3、核心生产工序管控
SMT贴片工序重点管锡膏储存与回温、钢网定制、回流曲线匹配,搭配SPI锡膏检测、AOI光学检测、X-Ray焊点透视检测,排查虚焊、假焊、连锡、空洞等隐性缺陷。
DIP后焊工序以波峰焊、选择性波峰焊为主,手工补焊为辅,生产后完成清洗,严格管控助焊剂残留,避免长期使用中的腐蚀隐患。
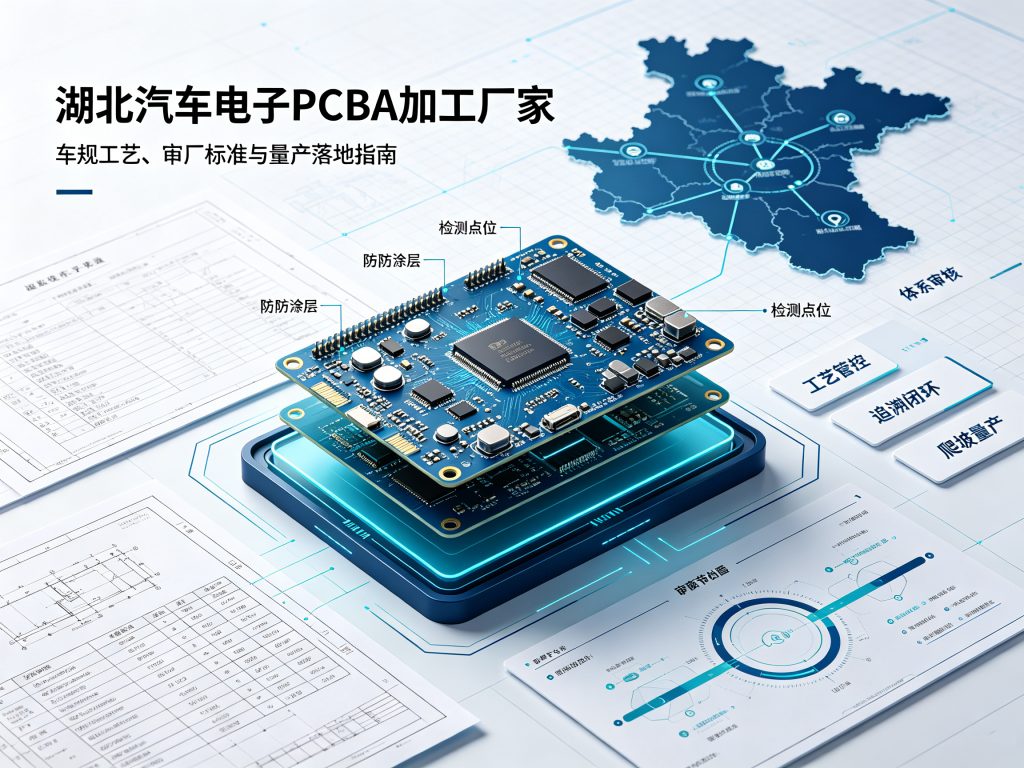
可靠性强化工艺是车规标配,包括三防涂覆、真空灌封、高温老化、温循测试、振动测试等,模拟车辆复杂工况,保障板卡长期运行稳定。英特丽遵循IPC-A-610 Class 3车规验收标准,配齐检测与工艺设备,满足车企及一级供应商审厂要求。
4、测试与文件体系
完整测试体系涵盖ICT在线测试、FCT功能测试、EOL终端测试、程序烧录、全功能场景测试,保障每块出厂板卡功能合规、性能稳定。体系文件也要配套:控制计划、PFMEA风险分析、标准化作业指导书、完整PPAP文件包。这些是车规量产一致性、合规性、可审核性的基础保障。
四、湖北车规PCBA加工厂审核清单与地域选型技巧
针对湖北本地汽车电子企业选型,整理一套能直接拿去审厂的清单,覆盖资质、设备、经验、质量、追溯、交付六个核心维度,少走无效选型的弯路。
1、资质与案例审核
基础资质要齐全:IATF 16949汽车行业质量体系、ISO 9001质量管理体系、全套环保合规认证。同时核查真实车规项目案例,优先选有BMS、VCU、车载传感器、域控制器、车载电源等产品量产经验的厂家,别找没有车规实战经验的普通SMT加工厂。
2、设备与产能审核
核实产线核心设备:高精度贴片机、全自动AOI检测仪、X-Ray焊点检测设备、选择性波峰焊、标准化三防线、全套可靠性测试设备。设备齐全是车规工艺落地的基础,设备缺项,工艺就容易妥协,品质也会降级。
3、质量体系与异常闭环
核查厂家有没有完整的来料检验、过程巡检、成品出货检验体系。重点看不良品分析机制、8D报告闭环能力,这是车企供应链审核的重点,也决定量产品质稳不稳。
4、追溯与变更管理
确认厂家具备单件序列号全链路追溯、批次隔离、PCN工程变更通知、ECN变更同步能力。研发改版、物料变更、工艺调整要能精准记录、全程可控,避免量产批量风险。
5、现场与商务审核
现场核查车间防静电措施、温湿度管控、MSD防潮物料柜、首件确认记录、5S现场管理、标准化作业流程。商务端确认报价透明度、交期保障机制、最小起订量、加急打样与量产应急能力。
五、车规PCBA从打样到量产的完整落地流程
正规车规项目落地有标准化流程,跟消费类快速投产不一样,每一步都服务于可靠性和可追溯性。
| 阶段 | 核心动作 |
|---|---|
| 项目输入 | 提供完整Gerber文件、BOM清单、坐标文件、测试规范、明确车规等级与功能安全要求 |
| 工程评审 | 完成专业DFM评审,输出优化报告、物料替代方案、定制化工艺路线,双方确认后启动生产 |
| 打样验证 | 首件生产与确认,开展全功能测试、基础环境摸底测试,验证工艺可行性与产品稳定性 |
| 小批量试产 | 批量投产验证工艺稳定性,统计生产良率,优化生产细节,同步完成全套PPAP资料提交 |
| 量产爬坡 | 制定产能规划、交期管控、物料库存策略,严格执行工程变更管理,实时监控量产良率 |
项目核心风险集中在:BOM物料缺料、替代料未提前评审确认、测试覆盖率不足、工程变更不同步。选型合作时提前明确管控机制。
六、湖北汽车电子PCBA加工常见坑点与规避方案
1、报价误区
车规PCBA报价包含PCB基板、元器件采购、SMT贴片、DIP后焊、功能测试、三防工艺、定制包装、文件服务等多项费用。低价往往伴随工艺缩水、检测删减、追溯缺失,别单纯以低价选型。
2、交期风险
车规项目交期受物料采购、工艺调试、全项测试、工程变更影响较大。提前确认厂家物料储备能力、排产机制、加急交付方案,避免耽误研发与量产进度。
3、质量责任模糊
合作前明确质量异常追溯流程、8D整改时效、责任划分标准、不良赔付机制,避免出问题后推诿扯皮,保障项目稳定落地。
4、合同合规漏洞
合同要明确车规验收标准、知识产权保密协议、工程变更管理规则、售后质保责任,对齐车企供应链合规要求,规避合作风险。
七、总结:湖北车规PCBA选厂核心逻辑
汽车电子PCBA加工选型,核心逻辑是先匹配能力,再对比成本与交期。车规项目的核心价值是可靠性、可追溯性、变更可控性、量产稳定性,普通消费类加工厂很难满足这些要求。
依托湖北汽车产业区位优势,选择本地具备IATF 16949体系、PPAP全流程交付、全链路追溯、成熟车规项目经验的厂家,既能享受近距离高效协同、短物流半径的本地化优势,也能规避工艺不达标、资料不齐全、量产不稳定的风险。