一、VCU PCBA核心特性:与普通PCBA的关键差异
VCU的工作逻辑围绕信号采集、运算分析、指令执行形成闭环。设备实时采集油门、制动、挡位信号,通过CAN、CAN FD总线与BMS、MCU等系统交互,完成能量调度、整车状态监测、高压上下电等安全管控工作。
硬件层面,VCU PCBA以车规级主控MCU为核心,主流搭载英飞凌AURIX TC2xx、恩智浦MPC57xx系列芯片,承载扭矩分配、能量回收等核心算法。配套SBC系统基础芯片,可将车载12V/24V电压转换为设备所需低压电源;板载高低边驱动、PWM生成电路,适配电磁阀等执行部件控制需求,同时兼容CAN FD、LIN、车载以太网等主流车载通信接口。
相较于消费电子、普通工业电路板,VCU PCBA的工况适配标准更为严苛,需长期耐受-40℃至125℃宽温环境、持续振动与复杂电磁干扰。整车设计服役周期普遍达到15年,行业对VCU零部件不良率管控标准极为严格。为满足高集成、高抗干扰需求,VCU多采用10层及以上多层板设计,对PCB加工与SMT贴装工艺有着更高要求。
二、车规VCU PCBA核心加工工艺要点
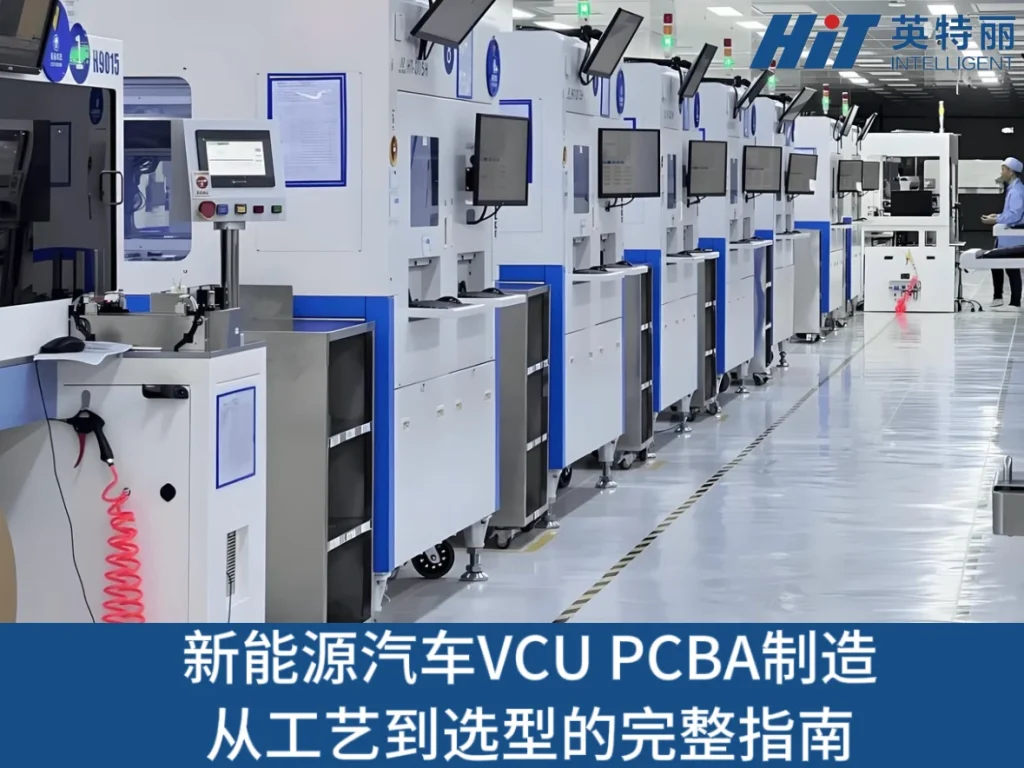
车规级产品的品质稳定性,依托精细化的全流程工艺管控,核心工序的把控力度直接决定成品可靠性。
锡膏印刷
VCU板搭载大量0.3mm细间距BGA、QFN封装器件,焊盘精密紧凑,印刷偏差极易引发少锡、桥连等缺陷。合规产线多采用全自动高精度印刷设备,搭配闭环压力控制与钢网清洁装置,从源头降低印刷不良。印刷完成后全数经过SPI检测,核验锡膏厚度、面积、成型状态,保障贴片工序基准品质。
贴片环节
贴片环节对精度要求严苛,常规精度需稳定控制在±0.025mm以内,Cpk值不低于1.33,可满足01005微型阻容件、细间距芯片的贴装需求。设备搭载光栅尺闭环控制系统与扫码防错体系,物料切换、贴片数据全程录入MES系统,实现工序可追溯。
回流焊接
回流焊接决定焊点抗振、导电性能。行业普遍采用氮气真空回流焊工艺,通过氮气防护减少焊点氧化,真空模块降低BGA、QFN焊点空洞率。设备可实时监测并修正炉温曲线,保障批次工艺一致性,适配车载长期振动、大电流的工作场景。
三防漆涂覆
焊接完成后需统一做三防漆涂覆,通过丙烯酸、硅胶涂层隔绝潮湿、盐雾、化学污染物,适配复杂车载环境。涂覆后需经过盐雾、温循等可靠性测试,验证防护性能达标后方可流转下一工序。
| 核心工序 | 关键工艺要求与参数 |
|---|---|
| 锡膏印刷 | 全自动高精度印刷,闭环压力控制,适配0.3mm细间距BGA/QFN |
| SMT贴装 | 精度±0.025mm以内,Cpk≥1.33,支持01005微型元件 |
| 回流焊接 | 氮气真空工艺,有效降低BGA/QFN空洞率,实时炉温监控 |
| 三防涂覆 | 丙烯酸/硅胶涂层,通过盐雾、温循等可靠性验证 |
三、车规级质量保障体系运行逻辑
IATF 16949是汽车电子零部件的基础准入体系,VCU PCBA生产需全程依托该标准落地。体系融合APQP、FMEA、SPC、MSA、PPAP五大工具,依靠标准化流程与过程记录管控品质,并非仅依靠成品检测把控质量。
SPI与AOI检测
在线SPI检测锡膏印刷质量;炉前与炉后3D AOI排查器件缺失、偏移、极性反向等外观问题,将缺陷拦截在早期工序。
AXI(3D X-ray)
专项检测BGA等隐蔽焊点,精准识别空洞、虚焊、桥连等隐性不良,确保不可见焊点的可靠性。
ICT与FCT测试
在线电路测试(ICT)验证电气性能;功能测试(FCT)模拟实际工况验证PCBA逻辑功能,确保成品符合设计规范。
全流程MES追溯
MES系统打通生产全流程数据,锡膏批次、物料批号、炉温曲线、测试结果全程留存,可双向追溯,快速锁定异常范围。
全链路追溯是车规产品的核心要求。MES系统打通生产全流程数据,锡膏批次、物料批号、炉温曲线、测试结果全程留存,可双向追溯,快速锁定异常范围,提升问题排查效率。出厂前的EOL工况测试,覆盖功能、通信、绝缘、老化等多项指标,层层筑牢交付标准。
四、VCU PCBA供应商核心选型标准
供应商筛选首先核验IATF 16949资质,同时重点核查厂商VCU及同类车载电控产品的量产落地经验。车规制造能力依托长期工艺积累与体系落地,并非单纯依靠高端设备即可实现。
技术层面重点核查四项能力:10层以上多层板加工工艺、01005微型器件贴装精度、BGA空洞率管控水平、三防涂覆工艺成熟度。同时需关注厂商对信号完整性、EMC电磁兼容的工艺调试能力,适配车载强干扰工况。
物料管控需严格贴合车规标准,主控IC满足AEC-Q100、被动元件满足AEC-Q200规范,PCB基材选用Tg≥170℃高耐温FR-4材质。同时核查厂商BOM锁定、物料替代、版本变更的规范化流程,保障量产品质稳定。
测试能力是区分厂商实力的关键,优先选择可实现全覆盖FCT功能测试、配备3D X-Ray与ICT检测设备的供应商。安全类车载零部件,需落实关键工序全检,规避不良品流出风险。此外,需提前确认厂商PPAP文件包、测试报告、追溯数据等资料的交付能力,满足量产合规与售后排查需求。
五、行业常见选型误区与规避思路
不少团队容易默认消费电子工厂可承接车规VCU订单,但两类产品在物料等级、工艺窗口、体系标准、容错要求上差异显著,无车规量产积累的厂商,难以保障长期交付稳定性。
部分采购存在重报价、轻测试的认知偏差。VCU多适配ISO 26262 ASIL-C/D安全等级,测试环节的成本投入,可有效规避后期批量故障、召回等高风险损失,测试能力需作为核心准入条件。
项目前期参数不锁定也是高频问题。RFQ阶段未固化BOM、固件版本、连接器定义与测试标准,中后期变更极易引发工艺、成本、交期的连锁问题。建议在原型阶段完成核心参数锁定,规范后续变更流程。
整体而言,VCU PCBA选型需先完成内部参数固化,以合规资质、量产经验、全维度测试、全流程追溯为核心准入标准,结合文件审核与现场稽核核验厂商实力,规避样品与量产能力不符的问题,保障项目长期稳定落地。